
В последние годы вопрос о приемочных испытаниях стоит очень остро. Многие считают, что стандарты в нашей стране используются на добровольной основе, а Технический регламент не дает прямых указаний на необходимость приемочных испытаний. Встречаются и такие суждения: зачем вкладывать лишние средства, если все равно нужно оформлять сертификат. Или: разрешение на применение можно не получать, приемочные испытания тоже лишняя процедура, и т. д.
Попробуем разобраться.
Технический регламент
С середины февраля 2013 года вступил в силу документ, который долго ждали: "О безопасности машин и оборудования" ТР ТС 010/2011. В нем прописаны прямые указания по гарантии безопасности при проектных работах и последующем изготовлении. То есть разговор идет о том, что необходимо определить и установить допустимый для машины и/или оборудования риск. При этом уровень безопасности должен быть обеспечен:
- комплексом расчетов и испытаний, которые основаны на проверенных методических разработках;
- полнотой опытно-конструкторских и научно-исследовательских работ;
- изготовление машины и/или оборудования должно сопровождаться испытаниями, прописанными в прилагаемой конструкторской (проектной) документации.
То есть понятно, что и проектная организация, и производитель обязаны произвести испытания объекта. Они предусматриваются проектной документацией, их необходимо осуществить до сертификации (процедуры, подтверждающей соответствие). Очевиден факт декларирования - наличия документа о собственных испытаниях, проведенных до процедуры подтверждения. Но непонятно, какие испытания имеются в виду.
Понятие «испытание»
Оно означает техническое действие, которое дает возможность проверить инженерные характеристики объекта (изделия), определить степень износа, качество и пригодность к длительному использованию. Испытывать опытный образец разрешено как по отдельным элементам, так и в комплексе.
Этапы испытаний
Выделяют ведомственные, межведомственные и государственные приемочные испытания. ГОСТ 34.601-90 устанавливает следующие их виды:
- предварительные;
- опытные;
- приемочные.
Любой из них требует соблюдения определенной процедуры, для которой разрабатываются специальный документ - программа приемочных испытаний. Ее должен утвердить заказчик. В программе прописывается объем испытаний, причем как необходимый, так и достаточный, обеспечивающий назначенную полноту получаемых результатов и их достоверность.

Предварительные испытания должны проводиться после тестирования и предварительной отладки оборудования.
Опытные испытания проходят с целью определения готовности оборудования (машины, системы) к постоянной эксплуатации. Без этих испытаний запрещено проводить приемочные тесты.
Завершающий этап
Это приемочные испытания. От них зависит путевка в жизнь разрабатываемого оборудования (машины, системы). Этот этап дает ответы на вопросы, поставленные перед проектировщиками. В первую очередь, это соответствие заданному назначению, производительности и технико-экономической эффективности, то, будет ли она соответствовать современным требованиям техники безопасности и способствовать улучшению труда рабочих.
Еще в ходе приемочных испытаний проверяют:
- оценку успешности пройденных опытных испытаний;
- принятие решения о возможности запуска оборудования (машины, системы) в промышленную эксплуатацию.
Проводятся приемочные испытания на объекте заказчика (причем уже действующем). Для этого издается приказ или распоряжение об исполнении необходимых работ.
Оба этих документа пишутся по действующим положениям и стандартам, разработанным для отдельных видов объектов. Утверждаются они министерствами, курирующими проектирующие организации.
В программе подробно прописываются:
- цель предстоящих работ и их объем;
- критерии приемки как объекта в целом, так и его частей;
- перечень объектов, подлежащих испытаниям, а также список требований, которым объект должен соответствовать (обязательно с указаниями на пункты технического задания);
- условия прохождения испытаний и сроки;
- материальное и метрологическое обеспечение предстоящих работ;
- средства проведения испытаний: технические и организационные;
- методика проведения приемочных испытаний и обработки полученных результатов;
- фамилии лиц, назначенных ответственными за проведение испытательных работ;
- перечень необходимой документации;
- проверка ее качества (в основном эксплуатационной и конструкторской).
В зависимости от технических и прочих характеристик объекта исследования, документ может содержать указанные разделы, но при необходимости они могут быть сокращены или введены новые.

Пакет документов для разработки Программы и методики
Требования к оформлению и содержанию этих документов регламентируются ГОСТ 13.301-79.
Перечень документов для создания Программы и методики не является постоянным. Он изменяется в зависимости от отношения тестируемого объекта к тому или министерству или организации. Но в общем случае потребуются следующие документы:
- руководство по эксплуатации;
- нормативно - техническая документация: технические условия, стандарты и пр.;
- паспорт принимаемого объекта;
- документы о пройденной регистрации от предприятия-изготовителя;
- чертежи и описания;
- протоколы заводских испытаний (для иностранных производителей).
Составленные и заверенные Программа и методика испытательных работ заказчиком и специалистами Ростехнадзора регистрируется в Федеральном Агентстве.
Комиссия
Для приемочных испытаний она формируется соответствующим указом по предприятию. В комиссию должны входить представители поставщика комплектующих частей, заказчика, проектной организации, разработчика, органов технадзора и организаций, занимающихся монтажными и Утверждается комиссия профильным министерством.
В своей работе комиссия использует следующие документы:
- техническое задание на создание оборудования (машины, системы);
- протокол предварительных испытаний;
- исполнительную документацию по проведению монтажа;
- программу приемочных испытаний;
- акты (при необходимости);
- рабочие журналы с опытных тестов;
- акты приемки с них и завершения;
- техническую документацию на оборудование (машину, систему).
Перед приемочными испытаниями системную документацию и техническую дорабатывают согласно замечаниям протокола проведения предварительных испытаний и акта о завершении опытных тестов.

Предприятие-производитель и проектирующая организация должны предоставить приемочной комиссии:
- материалы проведенных предварительных испытаний;
- опытные объекты, удачно прошедшие предварительные испытания;
- рецензии, заключения экспертов, патенты, авторские свидетельства, оформленные в процессе приемочных испытаний на образец разработки;
- прочие материалы, утвержденные методиками испытаний для определенных видов объектов и типовыми программами.
Проверка
Это один из главных пунктов приемочных испытаний. Они не должны дублировать предыдущие этапы, а сроки их проведения сжаты.
Приемочные испытания включают в себя проверку:
- качества и полноты реализации функций оборудования (машины, системы) в соответствии с техническим заданием;
- работы обслуживающего персонала в диалоговом режиме;
- исполнения любого требования, относящегося к оборудованию (машине, системе);
- комплектности эксплуатационной и сопроводительной документации, и их качества;
- методов и средств, необходимых для восстановления работоспособности объекта после возможных отказов.
Если испытываются два и более объекта, обладающих сходными характеристиками, то для испытаний создаются одинаковые условия.
На протяжении приемочных испытаний не проводятся исследования на долговечность и надежность, но полученные по ходу тестов показатели должны заноситься в соответствующие акты.
Окончание испытаний
Приемочные испытания завершаются технической экспертизой. То есть, объект разбирается, и устанавливаются техническое состояние его элементов (узлов), а также трудоемкость разборки и сборки всего объекта исследования.
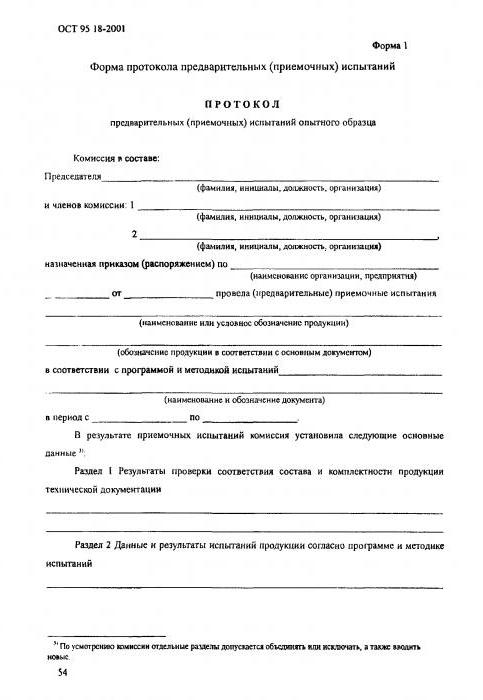
По окончании работ комиссия разрабатывает и составляет протокол проведённых испытаний. На его основе далее будет приемки. В случае необходимости комиссия определяет объем доработки оборудования (машины, системы) и/или технической документации, а также дает рекомендации по запуску тестируемого объекта в серийное производство.
Если это невозможно, то акт проведения приемочных испытаний дополняется предложениями по совершенствованию изделия, повторному приемочному испытанию или требованием по прекращению работ над объектом.
Акты и результаты
Акты о приемке объекта утверждает руководство предприятия, назначившее комиссию для проведения испытаний.
Методика приемочных испытаний рекомендует в случае необходимости рассмотреть результаты проведенных испытаний на научно-техническом совете профильного министерства или предприятия, разрабатывающего объект совместно с заказчиком (то есть еще до утверждения акта приемки).
Решение о запуске испытанных объектов в серию принимается на основании материалов и рекомендаций приемочной комиссии и/или научно-технического совета приказом по министерству. В нем обязательно указывается объем производства, и даются рекомендации по внедрению.
Акт приемочных испытаний
Четыре года назад были отменены унифицированные формы первичных документов. Это дало организациям право разрабатывать собственные шаблоны любого документа. Главное, при этом соблюдать следующие требования:
- Подписывается документ всеми лицами, его составившими. Если одно из них действует по доверенности, это необходимо отразить в акте.
- На законность акта не влияет, оформлен он на обычном листе писчей бумаги или на фирменном бланке. Как, кстати, и то, от руки написан документ или набран на компьютере (главное - «живые» подписи).
- Штампы и печати ставятся на документ, если это прописано в уставе и/или учетной политике организации.
- Логически акт имеет три части: начало (так называемую шапку - дата, название, место составления), основную часть и заключение.
Количество экземпляров документов равно количеству подписавших его сторон. Каждый из них имеет одинаковый правовой статус и идентичный текст. Информация об акте заносится в специализированный журнал учета документации организации.
Ошибок и описок в документе о проведении приемочных испытаний быть не должно. Потому как он может быть не только основанием для постановки объекта на баланс организации или его списания, но и основным подтверждающим документом при обращении с исковым заявлением в судебную инстанцию.
По центру страницы пишется название документа, ниже - место составления (город, поселок и т. д.) и дата.

Основная часть акта содержит следующую информацию:
- Состав комиссии . Указывается предприятие (организация, министерство), представители, которых будут подписывать документ, далее их должности и полные фамилия, имя и отчество.
- Наименование объекта и реальный адрес его монтажа.
- Подробно расписанный перечень испытательных работ (оформляется в виде списка или таблицы) с информацией об условиях прохождения испытаний.
- В случае обнаружения недостатков их, как и предложения по устранению, вносят либо ниже, либо оформляют приложение к акту.
- Акт приемочных испытаний (образец приведен ниже) заканчивается выводами комиссии о дееспособности или недееспособности испытуемого объекта.
Мнение какого-либо члена комиссии, отличное от остальных, обязательно прописывается либо в самом акте (отдельным пунктом), либо в приложении к нему. Все сопровождающие акт бумаги тоже перечисляются в нем.

И только после этого все участники составления документа ставят свои подписи и расшифровывают их.
Завершение работ
Подписанный акт входит в комплект объект, который проходит испытания. Хранится акт либо в соответствии с действующим законодательством, либо в порядке, установленном нормативными актами организации.
| Доводочные | Приемо-сдаточные | Исследовательские | Предварительные (заводские) | Приемочные | Аттестационные | Периодические | Квалификационные | Типовые |
||||||||
| Статические | Динамические | ^
На надежность | Ведомственные | Межведомственные | Государственные |
|||||||||||
| Безотказность | Долговечность (ресурсные) | Ремонтопригодность | Сохраняемость | Дополнительные и прочие |
||||||||||||
Контрольные
^
Лабораторные
Стендовые
Полигонные на опытных РТК
Эксплуатационные
Ускоренные
Нормальные
Расширенные
По любому виду, в любом месте и интенсификации по решению разработчика.
^
Форсированные
Сокращенные

Сравнительные
Табл.7. Классификация основных видов испытаний
5.14.3. Контрольные испытания ПР.
Параметры ПР проверяемые при контрольных испытаниях условно делятся на шесть групп:
Параметры назначения и применения:
тип ПР;
выполняемые им операции;
номенклатура и число единиц обслуживаемого оборудования;
вид обслуживаемого производства и серийность;
и т.п.
Основные параметры и размеры: характеризующие как ПР так и его составные части:
номинальная грузоподъемность;
количество рук и захватов;
число степеней подвижности;
величины и скорости перемещений по координатам;
погрешность позиционирования;
вид системы координат в которой работает ПР;
тип привода, системы управления;
масса и габариты;
Параметры безопасной и безаварийной работы:
сопротивление заземления;
сопротивление изоляции силовых цепей и цепей систем управления;
электрическая прочность изоляции силовых цепей;
отключение ПР при выходе параметров энергопитания за установленные пределы;
ограничение максимальных перемещений исполнительного устройства;
наличие блокировок автоматической работы ПР, исключающих проникновение человека в рабочее пространство;
надежность захватывания и удержания объекта, в том числе при внезапном отключении сети и при нажатии кнопки «аварийный стоп»;
и т.д.
В группу эксплуатационных параметров входят:
нагрев узлов и компонентов;
потребляемая мощность;
расход рабочего тела;
помехозащищенность;
климатическая устойчивость;
виброустойчивость;
и др.
Номенклатура параметров надежности определена по ГОСТ 4.480-87 «Роботы промышленные. Номенклатура основных показателей».
Номенклатура технологических параметров зависит от типа ПР. Примерами могут служить для:
правильность загрузки технологического оборудования и взаимодействия с ним;
формирование шва;
глубина проплавления;
наличие пор и посторонних включений;
сплошность и толщина покрытий и т.п.
соответствие правильности сборки и работоспособности сборочного узла требованиям технической эксплуатации;
точность и время определения требуемого параметра.
Порядок контрольных испытаний включает в себя следующие основные этапы:
проверка к подготовке проведения испытаний;
проверка ТД;
испытание ПР при трех состояниях:
Б. При движении ПР и отсутствии нагрузки на выходных механизмах (проверка ПР на холостых режимах) ;
В. при движении ПР и нагрузках на выходных элементах (испытание ПР под нагрузкой);
составление протокола по результатам испытаний.
ГОСТ 15.001-73 «Разработка и постановка продукции на производство. Основные положения;
ГОСТ 26053-84;
Методическими документами Росстандарта;
Отраслевыми нормативными документами, которые регламентируют
Предприятие, которое проводит испытание;
Место и сроки проведения испытаний;
Количество образцов, подвергаемых испытаниям;
Порядок разработки, согласования и утверждения программ испытания;
Перечень документов представляемых на испытании;
Оформление испытаний.
Приемосдаточные испытания имеют своей целью контроль качества готовой продукции на соответствие ТУ по результатам принимается решение о ее пригодности эксплуатации.
Испытывается каждое изделие.
Результаты испытаний заносятся в сопроводительную документацию на ПР в виде отметки о приемки ПР.
Предварительные испытания ПР проводятся для определения возможности предъявления опытных образцов на приемочные испытания.
Приемочные испытания ПР служат для проверки соответствия опытных образцов ТЗ и ТУ, а так же решения вопроса целесообразности постановки ПР на производство.
Квалификационные испытания установочной серии проводят в целях оценки готовности производства к выпуску серийной продукции на основе отработанного производственного техпроцесса.
Аттестационные испытания осуществляются по ТУ. Рекомендуется совмещать приемочные и аттестационные испытания или периодическими.
Периодические испытания ПР проводятся в целях сравнения качества серийной продукции, выпущенной в разное время. Количество испытаний устанавливается в ТУ. Испытания проводятся после ПСИ.
Типовые испытания ПР служат для оценки эффективности изменений, внесенных в серийное изделие. Объем и необходимость устанавливается по согласованию изготовителя с разработчиком.
Требования к условиям проведения контрольных испытаний.
На месте испытаний должна быть полная имитация реальных условий эксплуатации проверяемого образца ПР, включая:
состояние окружающей среды (запыленность, загазованность, влажность, температура и т.п.);
показатели энергопитания;
уровень вибраций и помех;
наличие объектов манипулирования согласно эксплуатационным условиям (размеры, температура, масло на поверхности, шероховатость и т.д.)
должен быть огражден, установлены соответствующие предупредительные надписи и знаки и запрещен вход посторонним лицам;
в рабочем пространстве не должно находиться посторонних предметов;
оборудование и приборы испытания должны быть заземлены;
должно быть обеспечено условие визуального контроля;
обслуживание и наладка должна проводится лицами, прошедшими обучение и имеющими соответствующую квалификацию и инструктаж по ТБ;
при работе в автоматическом режиме у пульта должен находится оператор;
при первых же признаках неполадок и сбоев ПР должен быть отключен;
На испытание ПР должен передаваться в пригодном для эксплуатации состоянии и комплектности и прошедший контроль ОТК, с соответствующей сопроводительной документацией.
Испытываемые образцы должны быть заполнены соответствующими жидкостями, подсоединены к электрической сети и пневмосети, отрегулированы в соответствии с инструкцией по эксплуатации и обкатаны до той степени, которая бы исключила возможность изменения свойств при испытании.
При проведении приемочных испытаний ПР должен испытываться в комплекте с технологическим оборудованием или имитационным стендом. ПР устанавливается в помещении с соответствующей его эксплуатации среде.
Требования к средствам измерения.
Средства измерений выбираются в соответствии с функциональными назначениями ПР, объемом испытаний, точностью определения отдельных параметров и указываются в МУ испытаний.
Средства измерения должны быть проверены, аттестованы, опломбированы и иметь соответствующий паспорт.
При замерах в показаниях должны быть внесены погрешности измерений приборов в соответствии с указаниями в паспортах.
Жесткость стендов, стоек и т.п. приспособлений для измерений и точность приборов должна быть на порядок выше замеряемых параметров.
^ Методика определения параметров и осуществления проверок специфичных для ПР устанавливается для каждого в отдельности этапа испытаний и определяется его назначением, условиями эксплуатации, требованиями к точности позиционирования и манипулирования.
Методики разрабатываются на следующие виды проверок. Должны быть проверены по методикам:
возможность работы механизма ПР на холостом ходу;
действие блокировок, обеспечивающих безотказную и безаварийную работу ПР;
совместная работа ПР с системой управления;
проверка номинальной грузоподъемности;
время перемещения;
максимальные скорости перемещений;
погрешность позиционирования;
усилие захватывания и удержания объекта;
испытание ПР при работе под нагрузкой на безотказность и надежность;
и т.п.
5.15. Ресурсные испытания ПР.
5.15.1. Особенности ресурсных испытаний - комплексные испытания, позволяющие провести прямую оценку как надежности (безотказности, ремонтопригодности, долговечности), так и основных характеристик (динамических свойств, контролепригодности, степени диагностирования и стойкости к внешним воздействиям ПР) в течение длительного периода времени. Ресурсные испытания проводятся на заводе-изготовителе.
Цель – определение фактических показателей надежности (безотказность, ремонтопригодность, долговечность) и разработка рекомендаций по их повышению.
Цель достигается оценкой показателей с помощью испытаний и сравнение их с показателями ТУ по выборкам (образцам) ПР.
В соответствии с правилами задания показателей надежности в документации устанавливается, к какому классу систем, типу режимов эксплуатации, группе надежности и принципу ограничения длительности использования относится испытуемая выборка (образец) ПР.
На основании установленной классификации выбираются показатели надежности , по которым проводится оценка выборок, прошедшей ресурсные испытания.
В качестве основного показателя безотказности целесообразно использовать среднюю наработку на отказ (между отказами).
ремонтопригодности целесообразно использовать среднее значение:
время восстановления;
оперативной трудоемкости среднего ремонта;
оперативной трудоемкости капитального ремонта.
ресурса;
ресурса до капитального ремонта;
срока службы;
срока службы до капитального ремонта.
Конролепригодность проверяется по ГОСТ26656-8.
5.15.2. Условия проведения ресурсных испытаний (РИ).
Подразделяются на:
испытания в нормативном режиме (НР);
ускоренном режиме (УР).
Составные части РИ . К ним обносится – предварительная, основная и заключительная части РИ.
Предварительная часть включает функциональный и расчетно-конструкторский анализ.
^ Функциональный анализ проводится разработчиком и сводится к определению, к какой из функциональных групп относится ПР и в зависимости от этого выбирается критерий работоспособности и назначаются соответственно режим и нагрузочное воздействие при последующих испытаниях.
^ Расчетно-конструкторский анализ проводится после функционального и здесь определяется, прогнозируется наиболее слабые элементы, которые могут в значительной степени повлиять на ресурс ПР в целом.
^ Основная часть ресурсных испытаний состоит из испытаний в нормальном (НР) и ускоренном режиме (УР), включающих контрольно-определительные испытания (КОИ) и испытания слабых элементов (ИСЭ).
КОИ – проводятся в целях подтверждения правильности выбора слабых элементов, а также определения конструктивных и технологических дефектов изготовления, которые проявляются в 1,5-2 мес. КОИ. Этому способствуют ускоренные испытания. В результате КОИ определяют узлы, влияющие на функционирование.
ИСЭ – проводят ускоренными методами и подразделяют на испытание на функционирование, изнашивание, усталость и оценку внезапно проявляющихся отказов, долговечность.
ИСЭ на функционирование с целью получения статистических данных проводится во всех случаях, когда к ПР предъявляются высокие требования по точности позиционирования.
Объем выборок для РИ в НР и УР – минимальный в три выборки.
Порядок подготовки ПР к РИ должен соответствовать ТУ и ПИ (программа испытаний).
^ 5.15.3. Программы ресурсных испытаний.
Все РИ начинаются с проверки технических характеристик и конструктивных параметров требованиям ТУ в объеме ПСИ.
Составные части программы РИ в НР :
программа1, представляющая КОИ с воздействием на ПР различных факторов;
программа2, представляющая ИСЭ с воздействием на ПР различных факторов.
этап 1 – испытания по определению фактических показателей надежности ПР в нормальных условиях в соответствии с ТУ; Продолжит. 500ч + t ПСИ
этап 2 – испытания по определению фактических показателей надежности ПР при различных комбинациях значений, воздействующих на ПР внешних факторов. Выбор комбинаций, воздействующих факторов каждый раз определяется на основании имеющейся информации математической модели влияния факторов на ПР и его показатели надежности. Продолжит. 3000 – 3200 ч.
скорость руки манипулятора;
перемещение руки манипулятора;
грузоподъемность;
число изменений режимов работы;
температуру окружающей среды;
и т.д.
температуру окружающей среды;
запыленность, загазованность;
напряжение эл.сети;
вибро нагрузки;
давление в сети пневмо-гидро.
^ Программа 2 состоит из следующих этапов РИ :
этап 3 – испытания по определению фактических показателей надежности ПР при различных комбинациях, воздействующих на ПР внешних факторов. При суммарной наработке 5000 – 6000ч. проводится частичная дефектация с целью определения необходимости капитального (среднего) ремонта. Продолжит. этапа 1150 –1350ч.
этап 4 – испытания по определению фактических показателей надежности ПР при различных комбинациях значений, воздействующих на ПР внешних факторов. Режимы аналогичны 2,3 этапам. Продолжительность 4500 – 5000 ч.
^ Составные части программы испытаний ПР в ускоренном режиме.
Программа 1 – ускорение КОИ с форсированием воздействия различных факторов на ПР;
Программа 2 – ускорение ИСЭ с форсированием воздействия различных факторов на ПР.
^ Программа 1 включает следующие этапы:
Этап 1 – определение фактических показателей надежности в НР в соответствии с ТУ на ПР коэффициент ускорения оценки ресурса К=1. Суммарная наработка Т= 350 + Т ПСИ (200-300)ч.
этап 2 – определение фактических показателей надежности при различных наиболее неблагоприятных комбинациях форсированных значений, воздействующих внешних факторов. Режим испытаний ускоренный для 50% общего времени испытаний.
^ Программа 2 состоит из следующих этапов:
этап 3 – испытание ПР в ускоренном режиме при различных комбинациях максимального(min) допустимых по ТУ значений, воздействующих внешних факторов. Для 50% общего времени испытаний К≥4,2. При этом реализуются режимы 1÷12. Общая продолжительность режимов 40÷60 часов. Нижний предел режима 400 часов, верхний 500 часов. Для остального времени К≥3,15.
этап 4 – испытания в УР при значениях, воздействующих внешних факторов, превышающих допустимые по ТУ.
этап 5 – испытания в УР до предельного состояния (до разрушения) при наиболее неблагоприятных комбинациях, воздействующих внешних факторов, превышающие предельно-допустимые по ТУ в 2 раза. Продолжительность этапа 300÷400 часов. Для 50% общего времени испытаний К≥3,15, для остального - К≥33,5.
^ 5.15.4.Методика проведения ресурсных испытаний.
Последовательность РИ :
проверка соответствия технических характеристик и конструктивных параметров ПР требованиям ТУ в объеме ПСИ или объеме, обеспечивающем проверку правильности функционирования ПР в нормальных условиях по ТУ на ПР;
проведение КОИ по программе 1;
проведение ИСЭ по программе 2. Разрешается по согласованию с разработчиком и по программе 1 РИ проводятся в 2 смены (16 час.).
РИ проводятся с восстановлением работоспособности, отказавших ПР. Разрешается замена устройства программного управления с последующим увеличением срока испытания.
^ Методика проведения КОИ включает :
выявление в процессе наработки слабых элементов, а также определение конструкторских и технологических дефектов изготовления;
определение числа отказов на 1000 ч. наработки;
сбор данных для определения среднего времени восстановления;
сбор данных для определения среднего ресурса;
сбор данных для оценки законов распределения показателей безотказности, ремонтопригодности, долговечности;
сбор данных для оценки динамических свойств;
сбор данных для оценки соответствия ПР паспортным характеристикам по ТУ;
сбор данных по оценке стабильности работы испытываемых ПР;
сбор данных по оценке конролепригодности и диагностируемости ПР;
сбор данных по оценке виброустойчивости и вибропрочности ПР.
Все методики как КОИ так и ИСЭ разрабатываются и составляются в соответствии с методическими указаниями Госстандарта.
^ 5.15.5. Межремонтное обслуживание и ремонт.
Табельное межремонтное обслуживание – профилактическое обслуживание является составной частью технического обслуживания и проводится на основании руководств и инструкций по эксплуатации для ПР в целом, манипулятора, СУ и привода.
На выполнение работ по ремонту при РИ составляется калькуляция, сводная ведомость трудозатрат и карты ремонта.
По любым видам испытаний ремонта во время испытаний делается вывод о корректировке КД и ТД или изменении режимов.
Для преодоления проблемы малых вероятностей разработаны методы ускоренных испытаний . В рамках ускоренных испытаний можно выделить два подхода.
Первый подход предполагает испытания в условиях, когда используются факторы, ускоряющие процесс возникновения отказов, сбоев, ошибок, напримерповышение температуры, влажности, увеличение вибрации и т.п. При этом предварительно должны быть получены зависимости изменения показателей безопасности от изменения ускоряющего фактора в нормальных и форсированных режимах, что является задачей не меньшей сложности, чем обычные испытания. Эти зависимости часто имеют характер корреляционных связей, а это означает, что с их помощью можно установить не строго определенное значение показателя надежности, а область его возможных значений. Испытания в форсированных условиях могут привести к разрушению изделия, при котором возникают физико-химические процессы, не характерные для нормальных условий функционирования. Кроме того, использование ускоряющих факторов может не дать значительного ускоряющего эффекта. Поэтому целесообразен второй подход.
Второй подход предполагает использование методов понижения дисперсии, и в частности метода существенной выборки . Данный метод, как и другие методы понижения дисперсии, заключаются в искусственном повышении вероятностей ошибок и сбоев путем их генерации и последующего пересчета на реальный режим функционирования. Методы понижения дисперсии получили значительное распространение в имитационном моделировании систем, когда аналитические расчеты либо затруднительны, либо просто невозможны вследствие сложности анализируемых систем.
Как известно, моделирование есть средство изучения системы путем замены ее более удобной для экспериментального исследования системой (моделью), сохраняющей существенные черты оригинала, и испытания модели методом проб. Модель воспроизводит описание системы с большими или меньшими упрощениями. При этом должен достигаться разумный компромисс между точностью воспроизведения и сложностью необходимых для этого средств.
Методы программной имитации случайных процессов реализуют имитационное моделирование систем. При этом случайные воздействия искусственно воспроизводятся программными или физическими датчиками, включенными в общую схему моделирования.
Традиционный способ программной имитации случайных функций любой сложности сводится к генерации некоторых стандартных (базовых) процессов. Наиболее часто применяемым базовым воздействием при цифровом моделировании является последовательность чисел v 0 , ..., v n , представляющих собой реализацию независимых равномерно распределенных в интервале (0, 1) случайных событий. Фактически в силу ряда причин используется псевдослучайная последовательность равномерно распределенных чисел, так как она имеет циклический характер. На основе данной последовательности путем некоторых преобразований может быть получена квазислучайная последовательность случайных чисел (дискретных и непрерывных), имеющих любое распределение вероятностей. Так, для генерации непрерывных случайных воздействий наиболее распространенным методом является метод обратной функции, в соответствии с которым случайная величина w, имеющая распределение вероятностей с монотонной функцией F, генерируется из равномерно распределенной случайной величины v по формуле iv = F _1 (v). Например, случайная величина с экспоненциальным распределением имитируется по формуле w = -A _1 ln(v/A.), где X - интенсивность отказов.
Существуют и другие методы генерации случайных воздействий: метод исключения, метод композиции и т.п. Для некоторых распределений (например,для нормального распределения вероятностей и др.), используются специальные методы, ориентированные только на данный класс распределений. Так, при генерации нормально распределенных случайных чисел с математическим ожиданием т и среднеквадратическим отклонением а используется свойство сходимости сумм независимых случайных величин к нормальному распределению, т.е.
где п - количество реализаций равномерно распределенных в интервале (0, 1) случайных чисел, необходимое для получения одного нормально распределенного числа.
Таким образом, при имитационном моделировании генерируются случайные воздействия на модель системы с заданными законами распределения, в результате действия которых определяются значения случайного выходного параметра или параметров анализируемой системы.
На правах рукописи ПАНЬКОВ АНДРЕЙ НИКОЛАЕВИЧ РАЗРАБОТКА, ИССЛЕДОВАНИЕ И СОВЕРШЕНСТВОВАНИЕ МЕТОДОВ ИСПЫТАНИЙ ПРОГРАММНОГО ОБЕСПЕЧЕНИЯ СРЕДСТВ ИЗМЕРЕНИЙ Специальность 05.11.15 - Метрология и метрологическое обеспечение Автореферат диссертации на соискание ученой степени кандидата технических наук г. Москва 2016 г. 2 Работа выполнена в Федеральном Государственном унитарном предприятии «Всероссийский научно-исследовательский институт метрологической службы» Российской Федерации. Научный руководитель: доктор физико-математических наук, профессор Кудеяров Юрий Алексеевич, Главный научный сотрудник ФГУП «ВНИИМС» Официальные оппоненты: доктор технических наук, профессор Данилов Александр Александрович, Заместитель директора Пензенского ЦСМ доктор технических наук Левин Александр Давидович, ведущий научный сотрудник ФГУП «ВНИИОФИ» Ведущая организация: Московский государственный технический университет им. Н.Э. Баумана Защита диссертационной работы состоится «___» ___________ 2016 г. в ___ : ___ на заседании диссертационного совета Д 308.001.01 в ФГУП «ВНИИМС» по адресу: 119361, Москва, ул. Озерная, д.46. С диссертацией можно ознакомиться в библиотеке ФГУП «ВНИИМС». Автореферат разослан «___» ___________ 2016 г. Ученый секретарь диссертационного совета доктор технических наук, профессор Лысенко В.Г. 1. ОБЩАЯ ХАРАКТЕРИСТИКА РАБОТЫ Актуальность работы Подавляющее большинство современных средств измерений представляют собой автоматизированные приборы, которые включают в себя или сопровождаются программным обеспечением. Хорошо известно, что использование ПО в СИ приводит к появлению рисков, связанных как с внутренними свойствами самого ПО, так и с возможностью внешнего воздействия на него. Это приводит к тому, что всё чаще ставятся вопросы о доверии к результатам измерений, полученным с применением такого СИ, о степени влияния программного обеспечения на метрологические характеристики СИ и об уровне его защищённости от внешних воздействий, могущих привести к искажению измерительной информации. Отсюда следует, что одной из основных задач работников метрологических служб в современных условиях является задача оценки и минимизации рисков, связанных с использованием ПО в СИ. Актуальность данной проблемы на законодательном метрологическом уровне была в свое время обозначена таким авторитетным деятелем в области законодательной метрологии, как директор МОЗМ J.F. Magana, который в бюллетене МОЗМ v. XLIX, N 2, 2008 отметил, что современные СИ в ряде случаев оснащены таким ПО, которое может радикально расширять и видоизменять функциональные возможности СИ. При этом органы, ответственные за утверждение типа СИ, в ряде случаев по тем или иным причинам не способны дать корректные и исчерпывающие ответы на вопросы, связанные с защищенностью ПО и измеренных данных, а также гарантировать в сложившейся ситуации их достоверность. Эти проблемы являются решающими для законодательной метрологии, чьей задачей является обеспечение доверия к результатам измерений, полученными средствами измерений, функционирующими без систематического и постоянного надзора со стороны компетентных метрологических органов. Если технологии защиты информации не будут использоваться в этих средствах измерений, доверие не может быть обеспечено, и все другие метрологические и технические решения, поставляемые законодательной метрологией, будут иметь очень ограниченный интерес. В отечественных нормативных документах федерального уровня указание о необходимости проведения оценки влияния ПО на метрологические характеристики СИ и уровня его защищенности закреплено в п. 1 и 2 ст. 9 Федерального закона РФ «Об обеспечении единства измерений» и в приказах Минпромторга России от 30 ноября 2009 г. №1081 и Минэкономразвития России от 30 мая 2014 г. № 326. Указанные нормативные документы устанавливают необходимость проведения оценки ПО СИ, но не поясняют механизм и методику ее осуществления. Из сказанного следует, что вопросы, связанные с разработкой, исследованием и совершенствованием методов оценки и испытаний ПО СИ являются актуальными, и их рассмотрение вызвано насущными и реальными проблемами, стоящими перед разработчиками, пользователями и испытателями автоматизированных средства измерений. 4 Таким образом, возникает важная научно-техническая задача научного обоснования, разработки, исследования и совершенствования методов испытаний и оценки характеристик и свойств ПО СИ. Решению этих задач посвящена предлагаемая диссертационная работа. Цель диссертационной работы Целью диссертационной работы является исследование и разработка методов испытаний ПО СИ, в том числе опорного ПО, и выработка критериев оценки характеристик и свойств ПО СИ. Задачи исследования Для достижения поставленной цели необходимо было решить следующие научные и практические задачи: 1. Провести анализ и исследование существующих требований к программному обеспечению СИ, контролируемому законодательной метрологией, с целью обоснования выбора оптимального набора требований. 2. Провести анализ и исследование существующих методов проверки и критериев оценки качества (характеристик и свойств) ПО СИ с целью их дальнейшего совершенствования. 3. Разработать типовую методику проведения испытаний ПО СИ. 4. Разработать опорное программное обеспечение для испытаний ПО СИ цифровых подстанций в соответствии с протоколом IEС 61850-9-2. 5. Исследовать метод испытания программного обеспечения, основанный на перекрестной проверке (кросс-валидации), и сформулировать количественный критерий оценки качества (характеристик и свойств) ПО. 6. Исследовать возможность применения критериев адекватности аппроксимирующих функций (коэффициентов детерминации, информационных критериев и критерия Колмогорова) в методе калибровочных кривых. Объект исследования Программное обеспечение средств измерений. Методы и средства исследования В работе применялись эмпирические и теоретические методы исследования (методы анализа и синтеза, сравнения и моделирования). Теоретические исследования осуществлялись методами программного и математического моделирования с использованием аппарата математической статистики, численных методов математического анализа, которые послужили основой для разработки и реализации программных алгоритмов в средах C Builder, Mathcad, Dreamweaver. Эмпирические исследования проводились в ФГУП «ВНИИМС» и базировались на сравнении полученных теоретических выводов с экспериментальными результатами исследований, проводимых на реальных массивах данных измерений, полученных от компаний ООО «Теквел», ООО «Систел» и ООО «Компания ДЭП» и ООО «ЭнергопромАвтоматизация». Научная новизна работы заключается в следующем: 1. По результатам проведенного анализа и исследований обоснован оптимальный набор требований к ПО СИ и определен порядок проведения испытаний ПО при испытаниях автоматизированных СИ с целью утверждения типа, реализованный в рекомендациях Росстандарта по метрологии Р 50.2.077 – 2014. 2. На основе предложенного набора требований разработан ряд опорных программных продуктов для испытаний ПО СИ, в том числе ПО цифровых подстанций в соответствии с протоколом IEC 61850-9-2. 3. На основе проведенного анализа и полученных результатов исследований разработаны два национальных стандарта, содержащие требования к ПО СИ и усовершенствованный вариант типовой методики испытаний такого ПО. 4. Экспериментально подтверждена возможность использования метода перекрестной проверки (кросс-валидации) при оценке и подборе модельно зависимых параметров качества передаваемой электроэнергии. 5. Наряду с известными информационными критериями показана возможность применения критерия Колмогорова для отбраковки неадекватных модельных функций в методе калибровочных кривых. Основные положения, выносимые на защиту 1. Разработанная методика проверки уровня защищенности и идентификационных признаков ПО позволяет проводить его испытания при испытаниях СИ для целей утверждения типа. 2. Разработанные национальные стандарты и опорные ПП позволяют проводить испытания ПО СИ, в том числе ПО цифровых подстанций в соответствии с протоколом IEС 61850-9-2. 3. Подход, основанный на использовании метода кросс-валидации и количественного критерия оценки качества ПО применим для оценки значений модельно-зависимых параметров. 4. Критерий Колмогорова может быть эффективно использован в методе калибровочных кривых для отбраковки неадекватных модельных функций. Практическая ценность работы Практическая ценность работы заключается в том, что полученные результаты позволяют принципиально усовершенствовать процедуру испытаний в целях утверждения типа средств измерений за счет введения дополнительных методов проверки ПО СИ, что, в свою очередь, позволяет: - повысить доверие к результатам измерений, полученным с применением такого СИ, - убедиться в отсутствии несанкционированного доступа к метрологически значимой части ПО СИ и данным; 6 - установить уровень защищенности ПО СИ; - провести оценку влияния ПО СИ на МХ СИ; - ускорить и удешевить процедуру проверки ПО СИ цифровых подстанций. Достоверность и обоснованность Достоверность и обоснованность защищаемых научных положений, выводов и рекомендаций подтверждается корректностью применения логического и математического аппарата; достаточным объемом и результатами испытаний ПО СИ, выполненных в аккредитованных лабораториях организациями, проводящими испытания в целях утверждения типа средств измерений; достаточным объемом и результатами испытаний ПО, выполненных в СДС ПО СИ ФГУП «ВНИИМС», СДС ПО СИ и АПК АНО «МИЦ»; использованием для тестирования и отладки опорного ПО эталонных пар данных. Реализация и внедрение результатов работы Результаты исследований были использованы при разработке рекомендаций по метрологии, методик института, национальных стандартов и большого количества работ, проводимых в рамках системы добровольной сертификации ПО СИ. В их числе: 1. Национальный стандарт ГОСТ Р 8.654-2015 «ГСИ. Программное обеспечение средств измерений. Требования к программному обеспечению средств измерений. Основные положения»; 2. Национальный стандарт ГОСТ Р 8.883-2015 «ГСИ. Программное обеспечение средств измерений. Алгоритмы обработки, хранения, защиты и передачи измерительной информации. Методы испытаний»; 3. Рекомендации Росстандарта по метрологии Р 50.2.077-2014 ГСИ. Испытания средств измерений в целях утверждения типа. Проверка защиты программного обеспечения; 4. Методика института МИ 3455-2015 «Требования к программному обеспечению для тестирования средств измерений, осуществляющих генерацию и/или передачу выборок результатов измерений мгновенных значений тока и напряжения в соответствии с стандартом МЭК 61850-92LE»; 5. Методика института МИ 3464-2015 «Требования к структуре Ethernet кадра SV сообщений в соответствии с серией стандартов МЭК 61850»; 6. Опорное ПО, используемое при сертификационных испытаниях ПО СИ цифровых подстанций в рамках СДС ПО СИ ФГУП «ВНИИМС» (работы велись с компаниями ООО «Теквел», ООО «Систел» и ООО «Компания ДЭП»); 7. Методы испытаний ПО СИ и критерии оценки качества (характеристик и свойств) ПО при сертификационных испытаниях ПО в рамках СДС ПО СИ ФГУП «ВНИИМС»; 8. Стандарт организации по испытаниям ПО СИ, проводимых в институте, являющийся составной частью системы менеджмента качества ФГУП «ВНИИМС». Апробация работы Основные результаты работы доложены и обсуждены на региональных, всероссийских и международных конференциях и семинарах: - Международный научно-технический семинар «Математическая, статистическая и компьютерная поддержка качества измерений», г. СанктПетербург, 2006г.; - IV Научно-практическая конференция «Метрологическое обеспечение измерительных систем», г. Пенза, 2007г.; - Отраслевая научно-практическая конференция когенерация 2014», г. Москва, 2014г.; «Теплоснабжение и - XVI Всероссийская научно-техническая конференция «Метрологическое обеспечение энергетических ресурсов», г. Анапа, 2014г.; - 1-я Всероссийская научно-практическая конференция «Современное состояние законодательства в области метрологии, экологической и промышленной и пожарной безопасности», г. Южно-Сахалинск, 2014г.; - Однодневный семинар, посвященный новой версии Рекомендаций к методикам «Испытания средств измерений в целях утверждения типа. Проверка защиты программного обеспечения», Москва, 2014г.; - IX Всероссийская научно-практическая конференция «ВЕСЫ-2014», г. Туапсе, 2014г.; - Региональная конференции ассоциации «Автометхим», г. Нижнекамск, 2014г.; - Региональная научно-практическая конференция «Автоматизация и метрологическое обеспечение технологических процессов», г. Томск, 2015г.; - Всероссийская конференция главных метрологов предприятий химического и нефтехимического комплекса, г. Воскресенск, 2015г.; - XIII Всероссийской научно-технической конференции «Состояние и проблемы измерений», МГТУ им. Н.Э. Баумана, кафедра «Метрология и взаимозаменяемость», г. Москва, 2015г.; 8 - Научная конференция молодых специалистов метрологических институтов, посвященная 90-летию Росстандарта, г. Москва, 2015г.; - Однодневный технический семинар Безопасность», г. Находка, 2015г.; «Автоматизация. Метрология. - Семинар КООМЕТ в рамках PTB - COOMET проекта «Поддержка регионального сотрудничества между странами-членами региональной метрологической организации КООМЕТ», г. Минск, 2015г.; - 9-я научно-практическая конференция «Метрологическое обеспечение измерительных систем», г. Пенза, 2015г.. Публикации Материалы диссертации опубликованы в 16 научных работах, из которых 5 в изданиях, входящих в перечень ВАК. Структура и объем диссертации Диссертационная работа состоит из введения, четырех глав с выводами к каждой из них, выводов, заключения и библиографии из 113 наименований. Общий объем диссертации изложен на 170 страницах машинописного текста, содержит 14 рисунков, 12 таблиц и 2 приложения. 2. ОСНОВНОЕ СОДЕРЖАНИЕ ДИССЕРТАЦИИ Во введении показана важность и актуальность работы, сформулирована цель и задачи исследования, аргументирована научная новизна исследования и практическая значимость результатов работы, представлены выносимые на защиту научные положения и сведения об апробации работы. В первой главе осуществлено выделение программного обеспечения средств измерений как объекта исследования и рассмотрено его правовое регулирование в существующей системе нормативно-правовых актов РФ. Был проведен анализ состояния вопроса в области регламентации требований к ПО СИ на основе обширного списка отечественных и международных документов (Рисунок 1). Проведенный анализ показал, что: 1. Проблема установления и регламентации требований к ПО СИ нашла свое отражение в большом количестве отечественных и международных документах. 2. Упоминание о необходимости проверки ПО СИ в Директиве Евросоюза по средствам измерений в 2004 г. послужило основой для развития этого направления во всем мире, в результате чего были разработаны основные рекомендательные документы ряда метрологических организаций, таких как МОЗМ, КООМЕТ, WELMEC. 10 3. Отечественные метрологические институты и центры ведут активные работы в рассматриваемой области, используя за основу, как вышеуказанные международные нормативные документы, так и собственные разработки. 4. Обзор отечественных нормативных документов и публикаций, а также анализ зарубежного опыта в рассматриваемой области показали, что существующая отечественная нормативная база в отношении требований к ПО СИ находится на высоком уровне и оптимально гармонизирована с требованиями к ПО СИ, предъявляемых в ведущих странах мира. При этом, отечественные нормативные документы учитывают Российскую специфику применения требований к ПО СИ: отсутствие классов риска, расширенные требования к идентификационным признакам ПО, упрощенную, в оговоренных случаях, процедуру проверки защиты ПО СИ, декларирование ряда характеристик ПО (Рисунок 3). 5. Среди многообразия рассмотренных документов основополагающими для установления требований к ПО СИ и в последствии его испытаний являются документы: - ГОСТ Р 8.654 Требования к программному обеспечению средств измерений. - ГОСТ Р 8.839-2013 Государственная система обеспечения единства измерений. Общие требования к измерительным приборам с программным управлением. - Р 50.2.077-2014 ГСИ. Испытания средств измерений в целях утверждения типа. Проверка защиты программного обеспечения. - МИ 2174-91. Рекомендация. ГСИ. Аттестация алгоритмов и программ обработки данных при измерениях. Основные положения. Результатом исследовательской работы стала актуализация стандарта ГОСТ Р 8.654, который с 1 марта 2016 г. вступил в силу в новой редакции. Вторая глава работы посвящена исследованию существующих и разработке новых методов и методик тестирования ПО СИ, а также выработке критериев оценки качества ПО СИ. Существующие на сегодня методы тестирования ПО не позволяют однозначно и полностью выявить все дефекты анализируемой программы, поэтому все существующие методы тестирования действуют в рамках процесса проверки исследуемого или разрабатываемого программного обеспечения. Такой процесс может доказать, что дефекты отсутствуют с точки зрения используемого метода, а его реализация не сводится к следованию строгим и чётким процедурам или созданию таковых. В первом разделе второй главы был проведён анализ существующих методик, применяемых при испытаниях программное обеспечение средств измерений в результате чего удалось выявить ряд особенностей, их характеризующих: методики проверки должны учитывать особенности, характерные для ПО СИ, а процесс проверки представляться следующими основными этапами: - разработка тестов; - проведение тестирования; - обработка результатов тестирования. При этом, методика проверки ПО должны учитываться требования, предъявляемые к ПО СИ: - ПО должно иметь структуру с выделением метрологически значимой части; - данное ПО реализует алгоритмы, сбора, передачи и обработки данных, т.е. к таким алгоритмам применяются требования к точности; - ПО должно иметь набор идентификационных признаков; - ПО и данные измерений должны иметь средства защиты от несанкционированных и случайных изменений. Исследование существующих методик испытаний ПО СИ показали, что наиболее предпочтительным является подход, изложенный в рекомендациях ФГУП «ВНИИМС» МИ2955-2010 «ГСИ. Типовая методика аттестации программного обеспечения средств измерений», т.к. он учитывает специфику метрологического ПО, носит универсальный характер и не зависит от типа СИ, а также основывается на международном опыте тестирования ПО СИ. Структура документа показана на Рисунке 2. Результатом исследовательской работы стала переработка и актуализация в данного документа, который с 1 марта 2016 г. вступил в силу в статусе государственного стандарта ГОСТ Р 8.883-2015 «ГСИ. Программное обеспечение средств измерений. Алгоритмы обработки, хранения, защиты и передачи измерительной информации. Методы испытаний». 12 Методам тестирования ПО СИ посвящена вторая часть второй главы работы. Проведен обзор существующих методов тестирования ПО СИ, основанных на методах «черного ящика» и «белого ящика». При тестировании программы методом «черного ящика», она подвергается известному набору воздействий, и по его реакции на эти воздействия делаются заключения о некоторых его свойствах. Метод «белого ящика», подразумевает проверку исходного кода ПО и детальное исследование функций. Были рассмотрены такие методы тестирования ПО СИ, как: - метод испытаний, основанный на использовании опорного программного обеспечения; - метод испытаний ПО СИ с использованием моделей исходных данных, либо с применением метода генерации «эталонных» данных; - метод сличения программного вычислительной точности; обеспечения одинакового уровня - метод испытаний, основанный на анализе исходного кода. Для широкого круга метрологических задач по оценке адекватности калибровочных кривых были рассмотрены методы, основанные на вычислении коэффициента детерминации, скорректированного коэффициента детерминации, информационных критериев Акаике, выборочного критерия Акаике и информационного критерия Байеса. Наряду с информационными критериями была предложена возможность применения критерия Колмогорова. При использовании критерия Колмогорова рассматриваются три функции: - функция y = y (x) ,неизвестна и описывает объективно существующую зависимость выходного сигнала от входного; - эмпирическая функция y n = y (x n) , является эмпирическим представлением функции y = y (x) ; - теоретическая функция y€(x | θ) , предлагается для описания функции y = y (x) . Статистика Колмогорова D (максимальное расстояние между функциями) для эмпирической функции y n = y(xn) определяется соотношением D = sup y(xn) − y€(x | θ) , (1) При применении критерия Колмогорова необходимо сформулировать статистическую гипотезу H 0 , заключающуюся в утверждении, что модельная функция отклика y€(x | θ) совпадает с объективной, реальной зависимостью y = y (x) , что можно записать так гипотеза H 0: y€(x | θ) = y (x) . (2) Если же гипотеза Н0 неверна, т.е. справедлива альтернативная гипотеза Н1: y€(x | θ) ≠ y(x) , то величина D будет положительной и не будет стремиться к нулю, т.е. D = sup | y(xn) − y€(x | θ) |> 0. Колмогоровым было показано, что независимо от вида теоретической (модельной) функции от непрерывной случайной величины x в случае неограниченного увеличения числа независимых измерений N вероятность неравенства D N ≤ λ (3) стремится к предельной вероятности, равной p(λ) = ∞ ∑ (−1) e i −2i 2λ2 . (4) i =−∞ Из (3) следует, что для больших значений λ вероятность реализации такого неравенства, т.е. вероятность p (λ) , велика. Если положить эту вероятность равной 0,95, то найденная экспериментально статистика D для адекватной модельной функции будет с такой же большой вероятностью заведомо удовлетворять неравенству (3). В свою очередь, вероятности p (λ) = 0,95 соответствует квантиль распределения (4), равный λ0,95= 1,39. Из сказанного следует, что если найденное из эксперимента критериальное значение λex = D N удовлетворяет условию λex < λ0,95 = 1,39, то нулевая гипотеза Н0 об адекватности модельной функции справедлива. Если же значение λ ex превышает значение λ0,95, то нулевая гипотеза H 0 отвергается. При практическом применении критерия А.Н. Колмогорова критериальный параметр λ ex принимается равным λex = D N . (5) Применение критерия Колмогорова при оценке адекватности модельных функций в методе калибровочных кривых сводится к выполнению следующей последовательности действий: 1. В реальном эксперименте получить эмпирическую зависимость y n = y (x n) выходного сигнала y n от значений входного xn . 2. С помощью экстраполяционной процедуры получить аналитическое выражение для эмпирической функции y (x n) . 3. На основе анализа полученной экспериментальной информации и/или теоретических соображений предложить теоретическую (модельную) функцию, описывающую зависимость выходной реакции анализатора на входные воздействия. 14 4. Методом наименьших квадратов оценить значения параметров θ модельной функции. 5. Графическим или программным образом из сравнения эмпирической и модельной функции найти значение величины D . 6. По формуле (5) вычислить значение критериального параметра λ ex и сравнить его с критическим значением λ0,95 квантиля распределения. Если найденное из эксперимента критериальное значение λex = D N удовлетворяет условию λ < λ0,95 = 1,39, то гипотезу H 0 о соответствии экспериментальной функции модельной следует рассматривать как правдоподобную, не противоречащую опытным данным, а модельную функцию адекватной. В противном случае следует принять гипотезу Н1. Для демонстрации возможностей вышеобозначенных критериев было рассмотрено применение нескольких модельных функций для описания экспериментальных зависимостей, полученных при проведении иммуносорбентного анализа ферментно связанных мононклональных антител и при определении концентрации бензодиазипина методом иммунохроматографии. Рисунок построенные данным 3 Модельные функции, по экспериментальным Рисунок 4 Модельные функции, построенные по экспериментальным данным Из этого перечня модельных функций только экспоненциальные функции имеют простейшее кинетическое обоснование. Из рисунков видно, что адекватные функции (кривые 1 и 3) действительно удовлетворяют всем используемым критериям. В то же время, для линейной функции (кривая 2), обратно пропорциональной функции (кривая 4) и для некоторых других функций критерии, основанные на вычислении коэффициентов детерминации, не позволяют оценить ее неадекватность, в то время как критерий Колмогорова такие функции бракует. Таблица 1 Модельные функции и параметры критериев Модельная функция y = β0 +β1(1 − e−β2x) Номер кривой на рисунке Критерий Колмогорова 1 λ ex =0.73 y = β0e−β1x + β2 2 β1 1 + β2 ⋅ x 0.99 0.97 -2.77 -0.99 λ ex =2.73 0.8 0.77 -0.73 1.27 0.99 0.99 -2.07 -0.22 0.99 0.99 -1.91 0.19 λex > λ0,95 λ ex =1.28 3 λex < λ0,95 4 λ ex =1.52 β0 = 9.14 β1 = 0.30 β2 = 0.02 y= BIC λex < λ0,95 β0 = -0.65 β1 = 4.09 β2 = 220.32 y = β 0 + β 1⋅ x β0 = -0.398 β1 = 0.004 (λ0,95 = 1,39) AIC λex > λ0,95 β0 = 9.65 β1 = 0.03 По результатам проведенных исследований можно сделать вывод, что выбор того или иного метода тестирования ПО зависит, прежде всего, от возможности его применения. При наличии опорного ПО выбор метода сравнительного тестирования будет оптимальным. При отсутствии опорного ПО, а также возможности подачи на вход ПО (программный интерфейс) модельных («опорных») данных может быть выбран метод получения/генерации опорных данных. На выбор методов также влияет и жесткость требований к испытаниям ПО СИ. При высокой жесткости, в большинстве случае необходимо проводить структурное тестирование, т.е. тестированием с применением методов анализ исходного кода ПО. В зависимости от области применения ПО и используемых при его разработке математических алгоритмов возможно применение различных критериев оценки качества ПО. Третья глава посвящена проверке программного обеспечения при испытаниях средств измерений с целью утверждения типа. На основе нормативных документов был проведен анализ правового регулирования ПО СИ в РФ и выделены основные особенности ПО СИ, которые сводятся к следующему: - использование ПО в СИ не должно приводить к искажению измерительной информации; - ПО СИ должно быть защищено от преднамеренных и случайных изменений; 16 - ПО, используемое в конкретных СИ данного типа, должно идентифицироваться и полностью соответствовать ПО, установленному в СИ при испытаниях с целью утверждении типа. Рассмотрена структура и содержание рекомендаций по метрологии Р 50.2.077-2014. «Испытания средств измерений в целях утверждения типа. Проверка защиты программного обеспечения». На Рисунке 3 приведены ее отличительные особенности. Рисунок 5. Отличительные особенности рекомендации Р 50.2.077-2014 Данный документ был разработан специалистами ФГУП «ВНИИМС» в рамках рабочей группы по программному обеспечению СИ, созданной Росстандартом РФ и в него вошла значительная часть наработок и результатов исследований, проведенных в рамках данной диссертационной работой. Сформулированы основные отличительные особенности отечественного подхода к испытанию ПО СИ: - разработчик (изготовитель, заявитель) должен декларировать уровень защиты программного обеспечения, а задача аккредитованной организации - провести работу по установлению соответствия СИ заявленному уровню защиты ПО и зафиксировать это в описании типа СИ; - основными характеристиками программного обеспечения, проверяемыми при испытаниях с целью утверждения типа СИ, являются уровень защиты и идентификация; - допускаются случаи, когда проверку защиты ПО СИ и оценку ее уровня допускается не проводить; - разработчик (изготовитель, заявитель) должен декларировать отсутствие недокументированных возможностей ПО, полноту представленной документации. Сформулированы выводы относительно текущего состояния состояние нормативной базы в области законодательно контролируемого программного обеспечения: - рекомендация Р 50.2.077-2014 отражает основные особенности национального подхода к тестированию программного обеспечения технических средств, входящих в сферу государственного регулирования в области обеспечения единства измерений, при этом, она максимально гармонизирована с международными рекомендациями, относящимися к программному обеспечению средств измерений: документом МОЗМ D31 и рекомендацией WELMEC 7.2. - рекомендации Р 50.2.077-2014 стали заключительным звеном в цепочке документов, состоящих из методик институтов, рекомендаций и национальных стандартов, определяющих требования к ПО СИ, процедуре их оценки и тестированию. - текущее состояние нормативной базы в области законодательно контролируемого программного обеспечения позволяет проводить оценку ПО СИ с учетом передового мирового опыта в данной области и при этом учитывать специфику Российского законодательства со своими особенностями. В четвертой главе проведена апробация рассмотренных в диссертационной работе требований, методов и методик испытаний ПО СИ на примере разработки опорного программного продукта для целей тестирования технических средств и ПО СИ, функционирующих в соответствии с протоколом IEС 61850-9-2 и дополнительными рекомендациями МЭК 61850-9-2LE. Рассмотрены особенности применяемых стандартов. В соответствии с ГОСТ Р 8.654-2009 (ГОСТ Р 8.654-2015) установлены требования к опорному ПО: - документации; - разделению программного обеспечения; - идентификации программного обеспечения; - защите программного обеспечения и данных; - интерфейсу пользователя; - синхронизации данных и обнаружению потерь; - структуре Ethernet кадра для приема SV сообщений. 18 Приведено описание опорного программного продукта, его функций и интерфейсов. Описана процедура оценки вычислительных возможностей программных продуктов с использованием опорного ПО. (тестирование проводилось на реальных массивах данных измерений, полученных от компаний ООО «Систел», ООО «Компания ДЭП» и ООО «ЭнергопромАвтоматизация», а также генераторах цифровых SV сообщений Volcano и iMerge). Описаны этапы проведения оценки, структурная схема (Рисунок 6) испытательного стенда и результаты испытаний Таблица 2 Рисунок 6 Структурная схема испытательного стенда Таблица 2 ООО «Теквел», Volcano, SV80 IA = 1000 А UA = 63500 В ωA = 50 Гц ϕA0= 1.047197551 рад ООО «Теквел», IMerge, SV80 IA = 1000 А UA = 110000 В ωA = 50 Гц ϕA0 = 0,5235987760 рад ООО «Компания ДЭП», SV 80 IA = 5 А UA = 100 В ωA = 50 Гц ϕA0 = 1,832595715 рад ООО «Систел», SV 256 UA = 220 В ωU = 50 Гц ϕU0 = 1,570796327 рад ООО «Систел», SV80 UA = 220 В ωU = 50 Гц ϕU0 = 1,570796327 рад Опорное ПО IA = 999,999593 А UA = 63499,994968 В ωA = 49,999999999998806 Гц ϕA0 = 1.046878141 рад Относительное расхождение, % 0.00004070001656447 0.00000792441007826 0.00000000000240163 0.03051071442706810 IA = 999,999593 А UA = 109999,996102 В ωA = 50,000000000009479 Гц ϕA0 = 0,5231536660 рад 0,00004070001656447 0,00000354363648502 0,00000000001880096 0,08508207605679400 IA = 4,998652 А UA = 100,010244 В ωA = 49,997491649562726 Гц ϕA0 = 1,832985405 рад 0,02696727037609590 0,01024295071212920 0,00501695256010878 0,02125983103968060 UA = 219,995601 В ωU = 50,000000004993794 Гц ϕU0 = 1,5707963286 рад 0,00199958543716812 0,00000000998740290 0,00000010185915775 UA = 219,895029 В ωU = 50,0000009633535 Гц ϕU0 = 1,5707963335 рад 0.04773686812174650 0.00000192670696304 0.00000041380284210 Для задач оценки качества подбора значений модельно-зависимых параметров при применении моделей интерполяции в опорном ПО было предложено использовать метод кросс-валидации в совокупности с количественным критерием оценки качества. Метод основан на проведении оценки для части данных, выбранных из основного набора по остальным данным с последующим вычислением ошибки оценки. После оценок по всем наборам или выборкам оценивается среднее значение полученных оценок. По нему сравниваются различные методы или выбираются наилучшие параметры модели. Процедура кросс-валидации сводится к следующему: Исходная выборка разбивается N различными способами на две, где: непересекающиеся подвыборки - обучающая подвыборка длины m, - контрольная подвыборка длины k = L- m, n=1,…,N - номер разбиения. Далее, для каждого разбиения n строится алгоритм, где наборы параметров модели вычисляется значение функционала качества. В качестве количественного критерия оценки качества используется относительное расхождение между параметрами модели, описывающими на n-ом разбиении обучающую и контрольную подвыборки. На примере генератора SV сообщений, разработанного компаний ООО «Компания ДЕП», было продемонстрировано применение метода K-кратной кросс-валидации (Рисунок 7) для оценки качества подбора значений модельнозависимых параметров при разработке опорного ПО для тестирования ПО СИ цифровых подстанций. Блок 1 Блок 2 … Блок K-1 … Блок K Контрольная Обучающая подвыборка Точность подвыборка Шаг 1 Блок 1 Блок 2 … … Блок K-1 Блок K Q1 Шаг 2 Блок 1 Блок 2 … … Блок K-1 Блок K Q2 . . . . . . . . . . . . Шаг K-1 Блок 1 Блок 2 … … Блок K-1 Блок K QK-1 Шаг K Блок 1 Блок 2 … … Блок K-1 Блок K QK Итоговая оценка точности 20 На основании проведенных испытаний сделаны выводы о правильности реализации опорного ПО и его пригодности для использования в качестве инструмента при подтверждении соответствия ПО. ВЫВОДЫ И ОСНОВНЫЕ РЕЗУЛЬТАТЫ РАБОТЫ Проведенные исследования показали возможность и целесообразность применения новым методов тестирования СИ, в частности его программной составляющей с целью обеспечение доверия к результатам измерений, полученными средствами измерений. Изучение литературных источников, нормативной и технической документации показали перспективность создание новых технических и нормативно-методических решений, обеспечивающих повышение качества испытаний СИ и его программной составляющей. В результате проведенных исследований был обоснован оптимальный набор требований к ПО СИ и разработана рекомендация по метрологии Р 50.2.077-2014, отражающая особенности национального подхода к тестированию программного обеспечения технических средств, входящих в сферу государственного регулирования в области обеспечения единства измерений и максимально гармонизированная с международными рекомендациями, относящимися к программному обеспечению средств измерений. Кроме того, были разработаны два национальных стандарта ГОСТ Р 8.6542015, ГОСТ Р 8.883-2015 и ряд методик института, устанавливающих требования к ПО СИ цифровых подстанций. Обоснована возможность применения критерия Колмогорова для оценки качества ПО СИ для задач, связанных с отбраковкой неадекватных модельных функций. Был разработан и опробован метод проверки программного обеспечения, основанный на использовании метода кросс-валидации и количественного критерия оценки качества ПО. Было разработано «опорное» ПО для целей тестирования ПО СИ, осуществляющих генерацию и/или передачу выборок результатов измерений мгновенных значений измерений тока и напряжения в соответствии с стандартом МЭК 61850-9-2LE. Разработка и тестирование «опорного» ПО осуществлялась с учетом требований к ПО СИ. Результаты испытаний «опорного» ПО отражают правильность его реализации и пригодность для использования в качестве инструмента при подтверждении соответствия ПО СИ. Тестирование и опробование «опорного» ПО проводилось на реальных массивах данных измерений, полученных от компаний ООО «Систел», ООО «Компания ДЭП» и ООО «ЭнергопромАвтоматизация». Разработанные рекомендации, стандарты и методики успешно используются при разработке ПО СИ и проведении испытаний СИ с целью утверждения типа. «Опорное» ПО применяется как инструмент тестирования ПО в рамках работ, проводимых в СДС ПО СИ ФГУП «ВНИИМС». 3. ПУБЛИКАЦИИ ПО ТЕМЕ ДИССЕРТАЦИИ Публикации в ведущих рецензируемых научных журналах, рекомендованных Высшей аттестационной комиссией Министерства образования и науки Российской Федерации: 1. Кудеяров Ю.А., Паньков А.Н. Структура и особенности Руководства WELMEC 7.2 (The Structure and Features of Guidance WELMEC 7.2) // Измерительная техника. 2008. №5. C. 69 – 72, 2. Козлов М.В., Кудеяров Ю.А., Паньков А.Н. Тестирование программного обеспечения средств измерений и информационно-измерительных систем // Приборы. 2009. №3, 3. Паньков А.Н. Подтверждение соответствия программного обеспечения. Сертификация и аттестация программного обеспечения. Система добровольной сертификации программного обеспечения // Приборы. 2015. №1. C. 26 – 28, 4. Кудеяров Ю.А., Паньков А.Н. Новая редакция рекомендаций по метрологии Р 50.2.077-2014 // Приборы. 2015. №1. C. 29 – 33, 5. Кудеяров Ю.А., Паньков А.Н. Критерии оценки адекватности аппроксимирующих функций в методе калибровочных кривых // Измерительная техника. 2015. №7. C. 43 – 46. Публикации в иных рецензируемых научных изданиях: 6. Дудыкин А.А., Кудеяров Ю.А., Паньков А.Н. Проблемы аттестации встроенного программного обеспечения средств измерений // Законодательная и прикладная метрология. 2007. №4 C. 22 – 26. 7. Акимов А.А., Козлов М.В., Кудеяров Ю.А., Паньков А.Н., Раевский И.А., Стефанов А.Ю., Стефанов Ю.В. Стенд для тестирования (испытаний) программного обеспечения средств измерений // Законодательная и прикладная метрология. 2008. №6. C. 25 – 27. 8. Бурдунин М.Н., Кудеяров Ю.А., Паньков А.Н. Оценка качества ПО счетчика - расходомера РМ-5 и счетчика количества теплоты КМ-5 // Главный метролог. 2007. №3. C. 32 – 39. 9. WELMEC 7.2. Руководство по программному обеспечению (основано на Директиве по измерительным приборам 2004/22/EC). – М.: АНО «РСККонсалтинг», 2009. – 183 с. 10. Акимов А.А., Кудеяров Ю.А., Паньков А.Н. Еще раз о проверке программного обеспечения средств измерений в целях утверждения типа // Законодательная и прикладная метрология. 2011. №2. C. 38 – 43. 11. Кудеяров Ю.А., Паньков А.Н. Новая редакция рекомендации по метрологии Р 50.2.077-2013 // Законодательная и прикладная метрология. 2014. №2. C. 13 – 16. 12. Кудеяров Ю.А., Паньков А.Н. Критерии выбора аппроксимирующих функций в методике градуировочных характеристик (Criteria for selection of 22 approximating functions in the method of calibration curves) // Законодательная и прикладная метрология. 2014. №6. C. 22– 27. 13. Кудеяров Ю.А., Паньков А.Н. Criteria for Assessing the Adequacy of Approximating Functions in the Method of Calibration Curves // Measurement Techniques, издательство Instrument Society of America (United States), том 58, №7 14. Кудеяров Ю.А., Паньков, Стефанов Ю.В. Аттестация программного обеспечения средств измерений // Компетентность. 2009. №3. C. 22 – 28. 15. Ю.А. Кудеяров, А.Н. Паньков. Испытания ПО СИ методом перекрестной проверки (кросс-валидации). Главный метролог, №6, 2016, 12-14. 16. В.В. Киселев, Ю.А. Кудеяров, А.Н. Паньков Нормативные основы тестирования технических средств, осуществляющих передачу мгновенных значений измерений в соответствии с серией стандартов МЭК 61850 (ФГУП «ВНИИМС»). Журнал Законодательная и прикладная метрология. №6, 2015. С. 18-24
480 руб. | 150 грн. | 7,5 долл. ", MOUSEOFF, FGCOLOR, "#FFFFCC",BGCOLOR, "#393939");" onMouseOut="return nd();"> Диссертация - 480 руб., доставка 10 минут , круглосуточно, без выходных и праздников
240 руб. | 75 грн. | 3,75 долл. ", MOUSEOFF, FGCOLOR, "#FFFFCC",BGCOLOR, "#393939");" onMouseOut="return nd();"> Автореферат - 240 руб., доставка 1-3 часа, с 10-19 (Московское время), кроме воскресенья
Трушин Евгений Иванович. Исследование и разработка методов и средств ускоренных испытаний трансмиссий угледобывающих машин: ил РГБ ОД 61:85-5/333
Введение
Глава I. Состояние вопроса. задачи и методология исследований
1.1. Долговечность трансмиссий режущих частей очистных комбайнов и методі ее определения 9
1.2. Опыт проведения стендовых ресурсных ускоренных испытаний зубчатых трансмиссий в других отраслях машиностроения 4S
1.3. Анализ конструкций стендов для ресурсных испытаний трансмиссий
1.4. Испытания трансмиссий режущих частей очистных комбайнов 50
1.5. Задачи исследования 57
1.6. Общая методология исследований 58
Глава 2. Совдание методики стендовых ресурсных ускоренных испытаний трансшссий режущих частей очистных комбайнов
2.1. Область применения и задачи ускоренных испытаний Q4
2.2, Расчет режимов нагружения при стендовых ресурсных испытаниях ^
2.3, Обоснование и разработка критериев предельного состояния объекта испытаний 54
2.4. Виды повреждений и методика дефектировки зубчатых передач трансмиссий очистных комбайнов $5
2.5. Определение эксплуатационного ресурса по результатам стендовых испытаний
2.6. Точность оценки эксплуатационного ресурса по результатам стендовых ускоренных испытаний 65
Глава 3. Универсального нагрузочного стенда для ускоренных ресурсных испытаний трансмиссий резщих частей очистных комбайнов
3.1. Конструктивные особенности очистных комбайнов, обуславливающие компоновочные решения стенда 72
3.2. Принципиальные схемы стендов для ресурсных испытаний трансмиссий режущих частей очистных комбайнов 76
3.3. Основные технические требования к универсальному нагрузочному стенду /
3.4. Разработка и создание универсального нагрузочного стенда
Глава 4. Экспериментальные исследования и ускоренные ресурсные испытания трансшссий рещих частей очистного комбайна
4.1. Методика экспериментальных исследований. 90
4.2. 97
4.3. Определение экспериментального коэффициента перехода от ресурса при стендовых испытаниях к эксплуатационному ресурсу 40$
Выводы №
Глава 5. Анализ результатов экспериментальных исследований
5.1. Развитие усталостного выкрашивания зубьев шестерен в процессе исчерпания ими ресурса МО
5.2. Сопоставление результатов расчета зубчатых колес комбайна IKI0I на контактную выносливость с их фактической долговечностью. /2о
5.3. Дальнейшее совершенствование конструкции испытательного стенда /30
5.4. Перспективы развития работ по ускоренным стендовым ресурсным испытаниям /32
5.5. Народнохозяйственный эффект от внедрения методики и средств для ускоренных ресурсных испытаний трансмиссий режущих частей очистных комбайнов. 435
Выводы /37
Общие выводы по работе /39
Литература
Введение к работе
В основных направлениях экономического и социального развития СССР на I98I-I985 годы и на период до 1990 г. намечено "ускорить разработку и освоение серийного производства высокопроизводительных комплексов оборудования для выемки угля в сложных горно-геологических условиях и проведения подготови -тельных выработок...Увеличить производственные мощности угольного машиностроения, с тем чтобы полностью удовлетворять потребности народного хозяйства в высокопроизводительном надеж -ном горно-шахтном оборудовании...".
Прогресс современного угольного машиностроения, предполагающий дальнейшее совершенствование технических параметров машин, невозможен без обеспечения их высокой долговечности, одним из основных показателей которой является технический ресурс
Опыт эксплуатации свидетельствует о том, что долговеч -ность горных машин еще не соответствует требуемому уровню. Так, средний межремонтный срок службы основных серийных очистных комбайнов IKIOI, 2К52, ІГШ68 составляет 12 месяцев (1500 часов машинного времени, что значительно меньше их расчетной долговечности 5000 ч.) .
Долговечность очистного комбайна в значительной степени определяется ресурсом трансмиссии привода его исполнительного органа (режущей части); машина выдается в капитальный ремонт практически только после достижения трансмиссией предельного состояния. Это объясняется тем, что корпусные детали редукторов являются основным несущим элементом всей конструкции комбайна, а трудоемкость ремонта трансмиссии в лаве весьма велика.На простои режущих частей комбайна ІКІ0І приходится 19,1$, 2К52 -21,7^, НШЗМ - 9,9$ простоев комбайнов в целом, трудоемкость устране - ния отказов по трансмиссиям составляет соответственно 26,2$, 33,5$ и 12,7$ от общей трудоемкости (данные ИГД им.А.А.Скочин-ского)
В процессе создания новых и производства серийных машин, а также при проведении капитальных ремонтов, показатели долговечности машин должны проверяться экспериментальным путем. Получение данных о долговечности изделий угольного машиностроения базируется до настоящего времени на результатах наблюдений за их эксплуатацией. Из-за сложных условий эксплуатации для получения количественных характеристик долговечности с требуемой точностью требуется время, исчисляемое годами. Вследствие этого в серийное производство запускаются машины, долговечность которых определена практически только расчетным путем, т.к. наработка за время приемочных испытаний опытного образца составляет всего 5-10$ от заданного ресурса. Мероприятия по повышению качества серийной продукции, осуществляемые без достаточно представительной экспериментальной проверки, оказываются не всегда эффективными. Таким образом, одной из причин недостаточной долговечности трансмиссий очистных комбайнов является от -сутствие оперативного контроля качества их изготовления и ремонта.
В последние два десятилетия широкое применение для оценки ресурса деталей, сборочных единиц и машин в сборе получили стендовые ускоренные ресурсные испытания вероятностные методы расчета деталей машин на усталость позволили обосновать выбор запасов прочности и допускаемых напряжений на основе вероятностных аспектов о разрушении и надежности в условиях эксплуатации.
Применительно к горным машинам расчетные методы прямой или косвенной оценки долговечности наиболее полно представлены в работах А.В.Докукина, В.Н.Гетопанова, Ю.Д.Красникова, Е.З. Позина, П.В.Семенчи, В.И.Солода, Г.И.Солода, А.Г.Фролова, В.Н. Хорина, В.А.Дейниченко, Г.С.Рахутина, В.В.Солодухина, З.Я.Хур-гина и др. .
Так, в работах на основании обширных исследований режимов работы горных машин доказано, что действующие в трансмиссиях нагрузки носят стохастический характер, обусловленный свойствами процессов разрушения, погрузки и перемещения горной массы. Изучение и определение нагрузок в элементах горных машин базируется на вероятностных методах, в част -ности, на теории случайных функций. Следует отметить, что расчеты важнейших элементов горных машин (зубчатых и цепных передач валов, осей и др.) доведены до уровня отраслевых стандартов .
Метод статистического (вероятностного) моделирования заключается в разработке и исследовании функционирования математической модели динамической системы
Оценку долговечности машин можно производить в лабораторных условиях методом стендовых ресурсных испытаний, роль которых в современном машиностроении определяется ростом требований и надежности оборудования, вопросами стандартизации, растущей потребностью ускорения темпов проверки и реализации новых конструкций.
Особую остроту решение этих вопросов приобретает применительно к очистному оборудованию. Высокая стоимость простоев лавы предъявляет повышенные требования к надежности трансмиссий режущих частей очистных комбайнов. Стендовые испытания дают возможность в сопоставимых условиях и с меньшими затратами определять уровень качества изделия, установленный соответствующими стандартами.
Возможность определения ресурса при стендовых испытаниях в весьма короткие сроки позволяет значительно уменьшить расходы, связанные с отказами изделий при эксплуатационной проверке.
Ускорение испытаний осуществляется за счет исключения технологических пауз, неизбежных в эксплуатации, т.е. за счет непрерывности испытательного процесса, а также за счет интенсификации различными способами процессов утраты ресурса изделиями.
Несмотря на то, что финальной проверкой всех свойств изделия является эксплуатация, на основании которой выносится окончательное суждение о его долговечности, стендовые ускоренные ресурсные испытания являются в настоящее время одним из наиболее перспективных средств оперативного контроля уровня долговечности; они применяются как для ускорения отработки опытных конструкций, обеспечивая им заданную долговечность на стадии освоения, так и для контроля качества серийной продукции в процессе изготовления, ремонта и после модернизации конструкции или внедрения более совершенных технологических процессов ее производства.
Анализ различных методов оценки долговечности машин позволяет сделать выводы:
I.Аналитический метод и метод статистического моделирования заключаются в совместном анализе действующих нагрузок и прочностных характеристик деталей, и дают косвенную оценку долговечности машин через коэффициенты запасов прочности их деталей и должны проверяться исследованиями работы машин в эксплуатационных или близких к ним условиях.
2.Статистически достоверная информация о долговечности машин может быть получена только по результатам промышленной эксплуатации изделий, однако большая длительность процесса снижает ценность этой информации,
3.Стендовые ускоренные ресурсные испытания позволяют получать информацию о долговечности машин в значительно более короткие сроки, чем по результатам эксплуатационных испытаний или наблюдений за эксплуатацией изделий.
1,2. Опыт проведения стендовых ускоренных ресурсных испытаний зубчатых трансмиссий в других отраслях машиностроения
Ускоренными испытаниями называются испытания продукции, методы и условия проведения которых обеспечивают получение необходимого объема информации в более короткий срок, чем в предусмотренных условиях и режимах эксплуатации .
Разработка общих положений, принципов и рекомендаций по методикам ускоренных испытаний в машиностроении нашла свое отражение в трудах Р.В.Кугеля, С.С.Дмитриченко, Г.И.Скундина, И.Н.Величнина, О.Ф.Трофимова, В.В.Гольда, А.Д.Левитануса, Х.И.Хазанова. Е.Гасснера, и других авторов
В процессе доводки ресурсным испытаниям подвергаются отдельные детали, сборочные единицы, а также машины в сборе.
Режимы и методы испытаний выбираются таким образом, чтобы были обеспечены минимальные продолжительность и стоимость испытаний. Наиболее распространенными способами ускорения испытаний являются: уплотнение рабочих циклов; учащение рабочих циклов; экстраполяция по времени; усечение спектра нагрузок; форсирование по нагрузке.
Уплотнение рабочих циклов осуществляется за счет исключения неизбежных в эксплуатации технологических пауз при непрерывном ведении испытаний и позволяет достигать высоких значений коэффициента ускорения по календарному времени Ку.
Принцип учащения рабочих циклов основан на увеличении скорости приложения действующих нагрузок и предполагает независимость (в определенных пределах) долговечности изделия от частоты приложения нагрузки. Коэффициент ускорения при этом пропорционален отношению частот приложения нагрузок при ускоренных и нормальных испытаниях fy и fn "
Экстраполяция по времени позволяет ускоренно оценивать долговечность по начальным результатам испытаний изделий,для которых достаточно хорошо изучены закономерности процессов исчерпания ресурса.
Усечение спектра нагрузок заключается в воспроизведении при испытаниях части эксплуатационных нагрузок, оказывающих наиболее повреждающее воздействие.
В тех случаях, когда запасы прочности деталей объектов испытаний достаточно велики, для ускорения испытания проводятся при увеличенных (форсированных) по сравнению с максимальными эксплуатационными,нагрузках.
В основе выбора того или иного способа лежит необходимость обеспечения тождественности видов и характера повреждений на стенде и в эксплуатации. Это достигается учетом сложности и многообразия, процессов разрушения деталей, каждый из которых имеет свою критическую область. При переходе этой области происходят его качественные изменения . Режимы испытаний выбираются так, чтобы эта критическая область не была достигнута и, следовательно, осталась неизменной качественная сторона процесса разрушения.
Различные изделия машиностроения как правило состоят в своей основе из нескольких групп наиболее широко применяемых элементов, выполняющих одинаковые функции, таких как валы, подшипники, зубчатые передачи, уплотнения и т.д. Несмотря на многообразие конструктивных решений, применяемых материалов и условий эксплуатации машин различного назначения в методическом подходе к ресурсным испытаниям этих элементов много общего.
Зубчатые передачи являются наиболее ответственными элементами конструкций ряда машин, определяющими их технические показатели и в первую очередь ресурс. Организацией и проведением стендовых ресурсных ускоренных испытаний зубчатых передач занимается ряд научно-исследовательских организаций и машиностроительных заводов: ЩИИТмаш, ШИИетройдормаш, НАТИ, ЗИЛ, ХТЗ и др., а в последние годы для горных машин -Гипроуглемаш и ИГД им.А.А.Скочинского /г
Большой опыт проведения стендовых ресурсных ускоренных испытаний трансмиссий накоплен в автомобильной промышленности. Чаще всего при испытаниях агрегатов на долговечность применяется постоянный либо по скорости, либо по нагрузке режим. Нагрузка выбирается по возможности близкой к максимально возможной, равной например, максимальному крутящему моменту двигателя. Коробку передач испытывают таким образом на всех ступенях передач, регистрируя число циклов до разрушения. При испытаниях по такой методике, в силу различия между испытательным режимом и эксплуатационным, нет строгого соответствия между долговечностью агрегата в стендовых условиях и в эксплуатации.
Пересчет долговечности в этом случае осуществляется путем сопоставления результатов испытаний с данными эксплуатации тех же моделей. Кроме того, при таком методе действи -тельная долговечность шестерен не выявляется, так как их долговечность в эксплуатации зависит от чередования нагрузочных режимов.
Несоответствие нагрузок модет влиять также на характер повреждений вследствие изменения деформаций конструкции.Иными словами, методика испытаний на долговечность должна учитывать весь диапазон эксплуатационных нагрузок. Это достигается программированием режимов испытаний. Реальные процессы нагружения элементов автомобильных трансмиссий весьма сложны и представляют собой в большинстве случаев нестационарные случайные процессы, воспроизведение которых в стендовых условиях весьма сложно. Кроме того, такие испытания, лишь воспроизводящие реальные нагрузки, не дают существенного сокращения продолжительности испытаний. Поэтому в практике ис- питаний идут по пути создания условного схематизированного процесса, эквивалентного по повреждающему воздействию реальному. Случайный характер чередования в эксплуатации нагрузок различной величины с достаточной точностью может быть заменен эквивалентным по повреждающему воздействию воспроизведением циклов напряжений, входящих в состав случайного процесса.
В основе программирования лежит гипотеза суммирования повреждений ["99] , записываемая в общем виде: ^- Mi ~ а > где Ґіі -число циклов действия напряжений данного уровня; /|/2 -число циклов до разрушения при напряжениях этого уровня; CL -величина, характеризующая сопротивляемость детали действующим нагрузкам в зависимости от ее материала, размеров, а также условий нагружения. При программных испытаниях может быть получена уточненная оценка интенсивности накопления усталостных повреждений для конкретного спектра нагрузок, присущего данной конструкции, а также объективно учтено влияние как высоких уровней нагружения, так и напряжений ниже предела выносливости.
Составление программ испытаний производится на основании результатов статистической обработки записей нагрузок в эксплуатации.
При последовательном воспроизведении нагрузочных блоков трансмиссию доводят до разрушения. Эксплуатационная долговечность определяется по формуле: где ^ -количество нагрузочных блоков; \ -временной эквивалент одного программного блока.
Проведением ускоренных ресурсных испытаний тракторных коробок передач, бортовых передач, ведущих мостов занимаются НАГИ, ХТЗ и другие организации отрасли.
Применяемые методы и режимы испытаний зависят от условий работы и видов повреждений зубчатых колес в эксплуатации. Ускорение испытаний достигается путем форсирования режимов нагру-жения.
Нагружение испытуемых колес осуществляется в тех же корпусах, что и в эксплуатации. При этом достигается воспроизведение основных эксплуатационных условий работы (смазочный и температурный режимы, влияние жесткости корпусов и валов и т.д.). Для испытания новых узлов, для которых не накоплен опыт эксплуатации, нагружающий момент задается обычно равным 1,3 от расчетного.
На ХТЗ выполнены исследования по определению предельно-допустимого нагрузочного режима при ускоренных испытаниях зубчатых передач. В качестве ограничительного критерия была принята температура масла в зоне контакта зубьев. На основании исследований была предложена зависимость, позволяющая определить величину максимально допустимого по заеданию нагружающего момента в зависимости от геометрии зацепления и скоростей скольжения.
На ХТЗ проводят также испытания зубчатых колес на контактную выносливость по методике, разработанной НАТИ. Испытаниям подвергаются три комплекта колес, которые перед обкаткой проходят контроль на соответствие требованиям чертежей. Обкатка испытуемых колес производится при следующих режимах нагружения: без нагрузки - 7 часов; с нагрузкой - 25$ - 7 часов; г* с нагрузкой 50$ - 7 часов.
За 100$ нагрузки принимается заданный методикой испытаний максимальный момент г/ц. Испытания проводят в течение 500 часов при постоянной нагрузке, при этом для увеличения удельной контактной нагрузки колеса смещены вдоль оси на половину ширины зуба. Температура масла во время испытаний с помощью охлаждающего устройства поддерживается в пределах 70-80С.
При определении изгибной выносливости зубьев испытуемые колеса устанавливаются в своих корпусах, а нагружающий момент составляет 1,3 от наибольшего момента в эксплуатации.
Продолжительность испытаний определяется по формуле: / -ШІ L 60пе? где /?
В случае поломки какого либо вала или шестерни они заменяются новыми и испытания продолжаются. Обычно испытывают параллельно 2-3 коробки передач одного типоразмера в течение 1500 ч. Если за это время не происходит поломок, их долговечность гарантируется в пределах 6000 ч.
Таким образом, ресурсные испытания трансмиссий в автотракторной промышленности являются, как правило, сравнительными.
Институт ВНИИСТРОДЦОРМАШ проводит ускоренные ресурсные испытания трансмиссий бульдозеров, скреперов и других машин . При ресурсных испытаниях отработанных конструкций, при наличии накопленного материала по результатам испытаний аналогичных конструкций или установленной на основании многочисленных наблюдений связи между результатами испытаний и данными эксплуатации, применяется режим испытаний с постоянной нагрузкой.
Для определения показателей долговечности новых или модер низированных конструкций, оценки эффективности мероприятий по увеличению долговечности выпускаемой продукции, при выборе оп- ^ тимального конструктивного варианта трансмиссии, испытания про- \ > водят при программированном режиме. \
Проведению испытаний предшествует: проведение инструментальных замеров нагрузок при типичных условиях эксплуатации; выбор на основании данных эксплуатации типичных условий нагружения; разработка.режима ускоренных испытаний.
В зарубежном автостроении стендовые ускоренные испытания занимают прочное место в технологической цепочке создания новых машин.
Так, фирма И//2: (ГДР) проводит комплексные испытания узлов автомобильных трансмиссий. Программа испытаний составляется на основе статистической обработки результатов дорожных испытаний. Для ускорения испытаний применяется метод увеличения нагрузок эксплуатационного спектра при сохранении распределения частот отдельных нагрузок. іирма "Детройт Дизел Аллисон" (США) перед постановкой на производство любой новой трансмиссии проводит в большом объе-еме ее стендовые испытания. Нормирование испытательного цикла осуществляется с помощью вычислительной машины, в которую вводятся прочностные параметры деталей и факторы их эксплуатационной нагруженности.
Критерии долговечности отдельных зубчатых передач в зависимости от материалов, видов и режимов термообработки, условий смазки, способов коррекции и пр. постоянно являются предметом исследований на специальных стендах в СССР и за рубежом.
В горном машиностроении большой вклад в решение этих вопросов внесли Я.Й.Альшиц, А.И.Петрусевич, П.В.Семенча, Г.И.Солод, Л.А.Молдавский, В.П.Онищенко, Ю.А.Зислин, В.В.Солодухин, М.Б. Блитштейн, В.А.Дейниченко
В ИГД им.А.А.Скочинского накоплен большой опыт проведения усталостных испытаний на прочность и изгибную выносливость зубьев зубчатых колес на гидропульсаторах. Результаты этих исследований изложены в работах П.В.Семенчи и Ю.А.Зислина. На основании проведенных исследований разработан комплекс предложений по повышению прочности, долговечности и совершенствованию методов расчетов зубчатых передач.
Следует отметить, что ресурсные испытания отдельных деталей трансмиссий при всей их важности не могут дать комплексной оценки долговечности редуктора в целом с учетом взаимного влияния деталей друг на друга вследствие различных причин: деформаций валов и корпусных деталей, неточностей изготовления и пр.
Из представленного обзора следует, что ресурсные испытания трансмиссий различных машин проводятся рядом организаций и фирм с целью прогнозирования их долговечности. Ресурсные испытания развиваются в направлении сокращения сроков испытаний, в чем достигнуты значительные успехи. Так коэффициент ускорения по календарному времени . При испытаниях трансмиссий с разветвленными кинематическими схемами (имеющих несколько выходных валов) иногда применяется комбинация упомянутых способов, при которой одни валы нагружаются замкнутым, другие - разомкнутым способами.
На стендах с замкнутым потоком нагружение испытуемых объектов осуществляется за счет внутренних сил сопротивления замкнутого силового контура с циркуляцией мощности. Преимуществом этих стендов является их высокая экономичность, т.к. мощность приводного двигателя определяется только потерями (механическими, электрическими и т.д. в зависимости от способа замыкания) в контуре. Однако наличие дополнительных устройств для замыкания усложняет конструкцию стенда и в известной степени снижает его надежность.
В стендах с разомкнутым потоком нагружение осуществляется с помощью различных тормозных устройств, превращающих в тепло передаваемую им энергию. Разомкнутые стенды не экономичны, но более универсальны и поэтому получили большое распространение.
Конструированием и изготовлением испытательных стендов занимаются различные машиностроительные предприятия, а также проектные и научно-исследовательские организации.
Как было показано в разделе 1.2, стендовые ускоренные ресурсные испытания зубчатых трансмиссий получили широкое распространение в автотракторной промышленности, все больше заменяя при решении ряда технических вопросов дорожные и полигонные испытания.
На рис.1.1 схематично представлен разработанный на ЗИЛе стенд для испытаний коробок передач замкнутым способом22 J
Замкнутый контур образован с помощью замыкающих редукторов 2 и коробки передач 4, аналогичной испытуемой 3. Привод системы осуществляется от электродвигателя б, нагружение - с помощью планетарного нагружателя I. Величина нагрузки в замкнутом контуре контролируется с помощью датчика крутящего момента 5,
Кинематическая схема стенда Минского автозавода для испытаний ведущих мостов автомобиля представлена на рис.1.2 ; очистные комбайны в ходе их производства подвергаются приемо-сдаточным, типовым и периодическим испытаниям на стендах предприятия-изготовителя. Аналогичным испытаниям должны подвергаться комбайны после капитального ремонта на рудоремонтных заводах. Ниже подробно рассмотрены испытания в той или иной степени связанные с проверкой долговечности трансмиссий режущих частей очистных комбайнов.
Стендовые испытания трансмиссий комбайнов проводятся в проектно-конструкторских и научно-исследовательских институтах, а также на машиностроительных предприятиях отрасли. Нагружение испытуемых трансмиссий на стендах производится либо с помощью среды, имитирующей эксплуатационный характер нагружения, либо с помощью специальных устройств. В качестве такой среды при испытаниях гомбайнов применяется углецементный блок. Испытания на углецементном блоке являются (функциональными и ввиду малой продолжительности резания блока, вследствие ограниченности его размеров, обусловленной высокой стоимостью изготовления, не позволяют судить о ресурсе трансмиссий.
Приемо-сдаточные и периодические испытания трансмиссий режущих частей очистных комбайнов проводятся в соответствии с ОСТ 24.070.26-73 . Нагружение испытуемых объектов на этих стендах осуществляется посредством электропорошковых тормозов ТЭП 4500, имеющих независимый от оборотов тормозной момент и не требующих поэтому наличия повышающих редукторов. Соединение выходных валов испытуемых объектов с тормозом производится с помощью карданных валов, упрощающих центровку.
ЛГИ им.Г.В.Плеханова разработал и внедрил на заводе "Красный Октябрь" стенд для испытания после ремонта комбайнов Ш-ІКГ, 2К-52, Ш0І На стенде с помощью нагрузочных машин постоянного тока, подсоединенных к выходным валам испытуемых объектов с помощью мультипликаторов, можно создавать переменные нагрузки и по механическим потерям в трансмиссии проверять качество ремонта приводов исполнительного органа.
Стенд ЛГИ является по своему назначению обкаточным стендом, о чем свидетельствуют проведенные на нем работы для исследования нагруженности зубчатых колес очистных комбайнов, при нагружении только статическим моментом.
В 1969 г. в Гипроуглемаше под руководством автора был разработан стенд CTI7, на котором были проведены ускоренные ресурсные испытания трансмиссии режущей части комбайна "Ш-Старт" к. В этом документе были представлены режимы испытаний, выбор их параметров, даны рекомендации по выбору количества объектов испытаний, организации и порядку их проведения. Составление нагрузочного блока производилось известным методом по накопленной (интегральной) кривой, построенной в соответствии х Научные руководители и исполнители работы -Ю.Д.Краеников. П.В.Семенча, Е7Е.Гольдбухт, Ю.А.Зислин, Э.В.Нулешова, Г.Е. Шевченко, Б.П.Грязнов, А.Н.Вигилев. с нормальным законом распределения действующих нагрузок. Определение параметров режима нагружения предлагалось выполнять в соответствии с математическим ожиданием, дисперсией и корреляционной функцией или спектральной плотностью нагрузок. Однако, как было показано в предыдущем разделе и подтверждено экспериментально в настоящей работе, при испытаниях зубчатых трансмиссий нет необходимости воспроизводить частотный нагрузочный спектр. Основные положения методики не подкреплены опытом, что придает ей несколько умозрительный характер. К числу ее недостатков следу- \ ет отнести также отсутствие конкретных инженерных рекомендаций і по расчету параметров режима нагружения, по выбору количества ] объектов испытаний, по определению продолжительности испытаний, а также по оценке ресурса испытуемого изделия по результатам испытаний.
Для сравнения следует отметить, что в институте Главного угольного управления Великобритании (л/се) имеется уже более чем 15-летний опыт проведения стендовых ускоренных ресурсных испытаний различных редукторов горных машин, включая трансмиссии режущих частей очистных комбайнов fl25J . Опытные комбайны, в том числе выпускаемые частными фирмами, проходят всесторонние исследования на стендах, полигонах, а также на опытных участках в шахте. Для оценки долговечности,в соответствии с принятой методикой,испытания производятся при нагружении выходного вала испытуемой трансмиссии крутящим моментом, соответствующим номинальной мощности приводного двигателя, и радиальной силой, равной половине усилия подачи. Установлено, что редуктору, отработавшему без поломок 1000 ч. гарантирован ресурс в эксплуатации, равный 4000 ч. Такая оценка результатов ресурсных испытаний возможна только при условии стабильности и высокого качества изготовления трансмиссий, а также большого опыта проведения испытаний.
Зарубежные комбайны, закупаемые А/СВ для эксплуатации в угольных бассейнах Великобритании, также проходят стендовые ресурсные испытания в MRDE по приведенной выше методике.
Изложенное позволяет сделать вывод о том, что принятые в производстве испытания трансмиссий режущих частей очистных комбайнов необходимо усовершенствовать как в методическом плане, так и в части создания средствдля проведения ресурсных испытаний»
1,5. Задачи исследования
Приведенный выше анализ методов и средств для испытания различных трансмиссий позволяет сделать следующие выводы: получение данных о долговечности трансмиссий режущих частей очистных комбайнов, базирующееся до настоящего времени на результатах эксплуатационных наблюдений, является весьма длительным процессом, а отсутствие оперативной оценки долговечности приводит к постановке на производство машин с непроверенным ресурсом и затрудняет проведение работ по усовершенствованию конструкций и технологического процесса их производства и ремонта; в СССР и за рубежом во многих отраслях машиностроения получили широкое распространение стендовые ускоренные ресурсные испытания, позволяющие определять ресурс как опытных, так и серийных машин в приемлемые для практики сроки, что в значительной степени определяет их высокий качественный уровень.
Для реализации в отрасли стендовых ускоренных ресурсных испытаний трансмиссий режущих частей очистных комбайнов и в соответствии с целью настоящей работы сформулированы задачи исследования: разработать метод расчета режима нагружения; создать технические средства для проведения ресурсных ускоренных испытаний; установить критерий предельного состояния объектов испытаний и метод оценки степени повреждения зубьев; установить коэффициент перехода для оценки эксплуатационного ресурса по результатам стендовых испытаний; по результатам испытаний разработать рекомендации по повышению долговечности основных элементов трансмиссий.
1.6. Методология исследований
Для решения поставленных задач разработана методология, предусматривающая: обобщение отечественного и зарубежного опыта по исследуемому вопросу в различных отраслях машиностроения; аналитические исследования (методика расчета режимов нагружения, описание результатов испытаний и т.д.); разработку конструкции универсального нагрузочного стенда; экспериментальные исследования (проведение ресурсных испытаний) ; разработку предложений и рекомендаций по повышению долговечности и совершенствованию трансмиссий режущих частей очистных комбайнов, а также по дальнейшему совершенствованию конструкции стенда.
Работа проводилась в Гипроуглемаше и ИГД им. А.А. Скочинско-го в соответствии с Головной темой 01172 отраслевого плана НИР Минуглепрома СССР, а также в рамках соглашения между Минуглепро-мом СССР и Главным угольным управлением Великобритании по теме "Повышение надежности горношахтного оборудования",
В качестве объекта испытаний была выбрана режущая часть серийного комбайна IKI0I, являющейся одной из широко распро- страненных серийных моделей, по которой накоплен большой опыт эксплуатации и различных лабораторных исследований.
Схема методологии исследований представлена на рис.1.4. На основании аналитических исследований условий эксплуатации очистных комбайнов и особенностей конструкций их режущих частей производятся разработки методики проведения стендовых ускоренных ресурсных испытаний и средств для их проведения.
Обработка и анализ результатов проведенных стендовых испытаний режущих частей, количественное и качественное сопоставление видов повреждений деталей трансмиссий на стенде и в эксплуатации дадут возможность: проверить правильность основных положений методики; установить пригодность стендового оборудования и наметить пути его модернизации; определить коэффициент перехода для прогноза эксплуатационного ресурса и дать рекомендации по повышению долговечности испытанных трансмиссий.
Анализ услобий эксплуатации йнапиз конструкта ций комдайноб
Разработка конструкиии стенда
Пробедение ускоренных испытаний
Определение коэффц ииента перехода dm расчета эксплуатационного ресурса
Формиробоние режима ускоренных испытаний
Качественное и mum тбеннре сопоставление оищ повреждений на стенде и б эксплуатации
Обработка и анализ резупьтатоб испытаний
Разработка t предложений по повышению долговечности трансмиссий
Модернизация конструкции стенда І
Рис.1.4. Схема методологии исследований
Опыт проведения стендовых ресурсных ускоренных испытаний зубчатых трансмиссий в других отраслях машиностроения
Главным условием, которое должно выполняться при организации и проведении ускоренных испытаний на ресурс, является воспроизведение на стенде видов и характера повреждений аналогичных эксплуатационным. Наиболее просто это достигается воспроизведением на стенде спектра эксплуатационных нагрузок. Как было показано в разделе 1,2, ввиду технических сложностей на практике пользуются упрощенными способами нагружения. Между режимами стендовых испытаний и эксплуатационными, существует определенная связь, обусловленная необходимостью сравнения количественной и качественной сторон процессов разрушения,
Формирование нагрузок в трансмиссии режущей части очистного комбайна происходит на исполнительном органе машины и определяется сопротивляемостью резанию угля, конструктивными особенностями машины и кинематикой ее перемещения по лаве.
Институтом горного дела им.А.А.Скочинского на основании проведенных исследований разработана экспериментально-статистическая теория резания угля и горных пород. Основные положения этой теории изложены в трудах А.И.Берона, Л.И.Барона, Л.Б. Глатмана, Е.З.Позина .
Случайный характер изменения механических свойств угля, наличие твердых включений и трещин, динамическая структура привода комбайна, неравномерность перемещения комбайна вдоль забоя обуславливают неравномерность нагрузки на исполнительном органе.
Разброс нагрузки вокруг средней (спектр нагруженности) происходит с переменными частотой и амплитудами, которые могут достигать многократных значений от средней величины нагрузки.
Имитация эксплуатационной нагруженности комбайнов в условиях стенда весьма затруднительна. В целях упрощения, пространственная система сил на исполнительном органе может быть заменена осевой и радиальной силами и крутящим моментом, приложенными к выходному валу. Эквивалентная система нагружения выходного вала испытуемой трансмиссии обеспечивает напряженное состояние, а следовательно и деформации деталей аналогичное тому, которое имеет место в эксплуатации.
Основной задачей программирования ресурсных испытаний яв -ляется воспроизведение нагрузочного режима, эквивалентного по повреждающему воздействию спектру эксплуатационных нагрузок, определяемому величиной (амплитудой) действующих нагрузок, их чередованием и длительностью действия.
Проведенными исследованиями установлено, что замена спектра эксплуатационных нагрузок некоторым упорядоченным (нагрузочным блоком) должна производиться с таким расчетом, что бы каждый уровень нагрузок во время испытаний воспроизводился не менее 10-20 раз. Количество ступеней в блоке должно быть не менее 6-8.
Параметры нагрузочного блока - величины нагрузок и продолжительность их действия - определяют параметры приводного электродвигателя и статистические характеристики нагрузок на валу исполнительного органа.
Основными исходными данными для расчета параметров блока являются устойчивые моменты на валах приводного электродвигателя и исполнительного органа Муст и Ми уст, соответствующие эксплуатационному режиму работы и связанные соотношением:
Расчет режимов нагружения при стендовых ресурсных испытаниях
В настоящее время ресурс очистных комбайнов определяется ресурсом их режущих частей, в свою очередь лимитируемым в основном долговечностью зубчатых передач. Более 7($ всех средств, затрачиваемых на приобретение запчастей при капремонтах очистных комбайнов, расходуется на детали трансмиссий, в первую очередь - на зубчатые колеса и валы-шестерни.
Долговечность зубчатых передач, как правило, определяется прежде всего повреждениями их зубьев. Класси(йкация видов повреждений зубьев зубчатых передач в общем и угольном машиностроении приведена в ряде работ , а также с результатами специально организованных наблюдений за эксплуатацией десяти комбайнов



